Bahasa


Rumah / Berita / Berita Industri / Memilih Pembekal Aluminium Die Casting: Kriteria Utama, Kos dan Bendera Merah
Kelompok keliangan tunggal dalam perumah penghantaran boleh menghentikan talian pemasangan selama seminggu. Itulah sebabnya pembekal tuangan aluminium tidak pernah dipilih berdasarkan harga sahaja. Mereka dipilih berdasarkan kebolehulangan, kawalan proses, dan keupayaan untuk menghantar bahagian siap yang sesuai tanpa kejutan.
Jawapan langsung tentang cara memilih pembekal tuangan aluminium adalah dengan menilai lima bidang mengikut urutan: keupayaan proses tuangan, pemesinan sekunder dalaman, rutin pemeriksaan dan pengukuran, komunikasi kejuruteraan dan ketelusan kos. Pembekal yang mendapat markah yang baik dalam kesemua lima akan memastikan projek anda boleh diramal. Pembekal yang kukuh dalam hanya satu atau dua akhirnya akan menghasilkan kerja semula, kelewatan atau kegagalan medan.
Sejak 2010, Ningbo Beilun Youyuan Machinery Manufacturing telah menggabungkan tuangan die, pemesinan CNC dan perkakas dalam satu kemudahan. Panduan di bawah menggambarkan perkara yang kami lihat apabila pembeli membandingkan kami dengan pembekal tuangan aluminium yang lain, dan rangka kerja yang kami cadangkan untuk digunakan oleh sesiapa sahaja sebelum menghantar lukisan untuk sebut harga.
Perkara yang Memisahkan Pembekal Casting Aluminium Berkebolehan daripada Tidak Padan
Mulakan dengan mesin. Aloi aluminium dilemparkan pada mesin ruang sejuk kerana ia menyerang sistem suntikan ruang panas. Daya penguncian, diukur dalam tan, mentakrifkan kawasan unjuran maksimum dan oleh itu sampul praktikal bahagian anda. Pembekal komponen tersuai biasa mengendalikan mesin penekan daripada 180 tan kepada 1,600 tan, dengan mesin yang lebih besar dikhaskan untuk perumahan besar seperti rangka motor dan kotak penghantaran.
Jangan terlalu padankan mesin dengan bahagiannya. Jika pembekal menjalankan satu mesin penekan 2,000 tan tetapi tiada peralatan yang lebih kecil, perumahan 200 gram anda akan disebut harga dengan overhed yang tidak cekap. Padanan yang betul ialah julat mesin yang sesuai dengan keluarga bahagian anda dengan sedikit fleksibiliti untuk perubahan reka bentuk kemudian.
| Pusat pemeriksaan | Apa yang Diberitahu Anda | Apa yang Perlu Ditanya |
|---|---|---|
| Julat tan mesin | Saiz bahagian maksimum dan kawasan unjuran yang boleh dikendalikan oleh dadu | Akhbar manakah yang akan menjalankan bahagian ini, dan apakah daya pengunciannya? |
| Sokongan perkakas dalaman | Kelajuan pembaikan mati dan konsistensi penyelenggaraan sepanjang hayat pengeluaran | Adakah anda menyelenggara dan membaiki mati di dalam kilang anda sendiri? |
| Pengalaman aloi | Kesesuaian sifat mekanikal dan kakisan untuk aplikasi anda | Aloi manakah yang paling kerap anda jalankan, dan mengapa untuk aplikasi tersebut? |
| Disiplin data proses | Sama ada pembekal mengukur dan mengawal keadaan tuangan berulang | Bolehkah anda berkongsi kadar penolakan dalaman suku lepas dengan pecahan mengikut jenis kecacatan? |
Skala juga membentuk pengalaman. Loji bersaiz sederhana dengan kira-kira 10 juta CNY dalam aset tetap dan 30 juta CNY dalam pengeluaran tahunan, yang merupakan anggaran anggaran operasi kami sendiri, boleh menghasilkan komponen tersuai daripada 0.05 kg hingga 15 kg sekeping tanpa tekanan pesanan minimum kumpulan industri. Untuk bahagian kejuruteraan, julat saiz itu biasanya bermaksud petikan yang lebih cepat, rantai arahan yang lebih pendek dan jawapan yang lebih langsung daripada orang yang benar-benar menjalankan mesin.
Campuran produk memberitahu anda sesuatu juga. Pembekal yang menyenaraikan bahagian enjin, perumah transmisi, badan injap hidraulik dan perumah motor telah menyebarkan pengetahuan perkakas dan prosesnya merentasi geometri yang mencabar. Kepelbagaian itu meningkatkan penyelesaian masalah pada komponen anda sendiri.
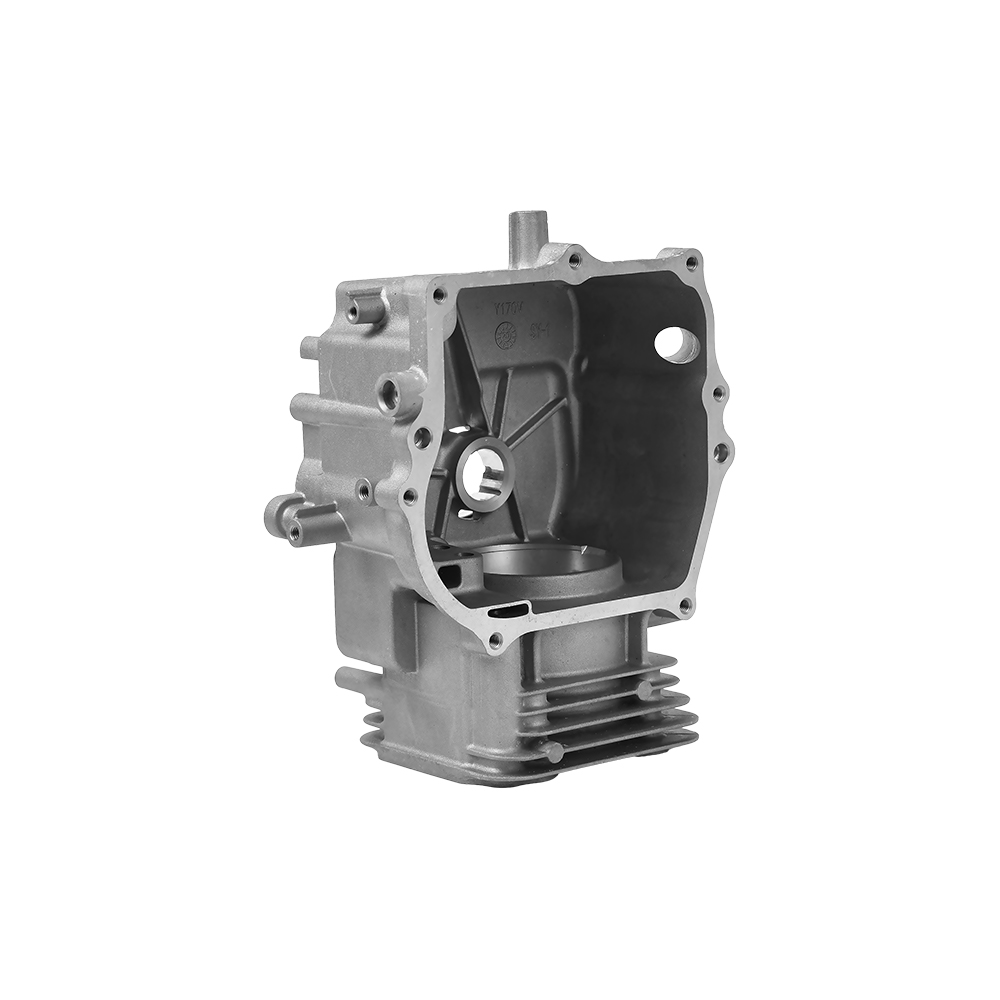
 Bahagian Silinder Enjin Auto Aluminium untuk Tuangan Kompleks Barisan produk ini menunjukkan kepakaran pembekal dalam tuangan die tekanan tinggi untuk komponen enjin berdinding nipis dan kompleks, menyokong kebolehskalaan dan kepelbagaian geometri yang penting untuk sumber yang boleh dipercayai. Lihat Produk →
Tekanan Tinggi vs Tekanan Rendah: Pilih Proses Sebelum Pembekal
Penapis teknikal yang paling penting ialah proses pemutus. Tuangan die tekanan tinggi (HPDC) menyuntik aluminium cair ke dalam acuan keluli pada halaju tinggi, menghasilkan bahagian kompleks berdinding nipis dalam masa kitaran kira-kira 30 hingga 90 saat. HPDC adalah sebab sarung engkol motosikal dan perumah kotak gear automotif boleh dihasilkan pada skala. Pertukaran adalah risiko sederhana keliangan gas, jadi bahagian yang mesti menahan tekanan selalunya memerlukan impregnasi atau proses yang berbeza.
Tuangan die tekanan rendah (LPDC) mengisi die dari bawah di bawah tekanan gas terkawal. Isian yang lebih perlahan dan lebih tenang menghasilkan logam yang lebih tumpat dengan kemasukan gas yang jauh lebih sedikit. LPDC ialah pilihan standard untuk kurungan struktur, kepala silinder dan komponen lain yang mesti ketat tekanan atau dirawat haba. Masa kitaran berlangsung dari dua minit hingga sepuluh minit, itulah sebabnya LPDC cenderung untuk dikhaskan untuk bahagian yang kekukuhan mekanikal mengatasi ekonomi kitaran.
| Faktor | Tuangan Die Tekanan Tinggi | Tuangan Die Tekanan Rendah |
|---|---|---|
| Masa kitaran | 30 hingga 90 saat | 2 hingga 10 minit |
| Ketebalan dinding biasa | 1.5 hingga 4 mm | 3 hingga 8 mm |
| Risiko keliangan | Sederhana | rendah |
| Ketegangan-tekanan | Selalunya memerlukan impregnasi | Padat secara semula jadi |
| Paling sesuai untuk | Perumahan kompleks volum tinggi | Bahagian berstruktur dan menanggung beban |
Untuk pandangan yang lebih luas tentang sebab tuangan aluminium mengalahkan laluan pembuatan lain untuk banyak komponen, baca kami gambaran keseluruhan kelebihan tuangan die aluminium . Versi pendek: aluminium menawarkan nisbah kekuatan-kepada-berat yang sangat baik, kekonduksian terma yang tinggi, dan keupayaan untuk menyepadukan berbilang ciri ke dalam satu tuangan.
Jika bahagian anda membawa beban struktur atau mesti mengelak cecair atau gas, tanya secara khusus sama ada pembekal mengesyorkan pendekatan HPDC, LPDC atau hibrid. Pembekal yang memberi anda jawapan proses yang sama untuk setiap pertanyaan biasanya hanya mempunyai satu proses untuk dijual, iaitu bendera merah itu sendiri.
 Bahagian Badan Silinder Kereta Memerlukan Toleransi Ketat Untuk badan silinder berstruktur atau tertutup, pembekal ini menawarkan tuangan yang memenuhi toleransi linear ±0.10–0.30 mm, dengan pemesinan CNC untuk ciri kritikal—keupayaan utama untuk mengesahkan dalaman. Lihat Produk →
Pemesinan dan Kemasan: Tempat Toleransi Sebenar Diputuskan
Tuangan die sahaja memegang dimensi linear kira-kira /-0.10 hingga /-0.30 mm bergantung pada saiz bahagian dan orientasi ciri. Muka pengedap, tempat duduk galas dan lubang pelekap memerlukan kawalan yang lebih ketat, biasanya /-0.02 hingga /-0.05 mm. Nombor tersebut hanya boleh dicapai dengan pemesinan CNC, dan persoalan perolehan kritikal ialah sama ada pembekal pemutus juga melakukan pemesinan itu di bawah bumbung yang sama.
Apabila pemesinan disumber luar, pemutus dan kedai pemesinan tidak berkongsi datum pengukuran dan tiada satu pun tanggungjawab. Kerosakan pengangkutan, tetapan hanyut dan jadual yang salah menjadi masalah anda. Apabila tuangan dan pemesinan berlaku di loji yang sama, ciri-ciri yang dimesin merujuk kepada datum tuangan secara langsung, dan satu pasukan memiliki hasil dimensi dari cair hingga bahagian siap.
- Lubang bermesin dan muka pengedap: /-0.02 hingga /-0.05 mm tipikal.
- Dimensi as-cast: /-0.10 hingga /-0.30 mm, bergantung pada garis pemisah mati.
- Kerataan pada muka pemasangan bermesin: 0.05 mm lebih 100 mm boleh dicapai.
- Kekasaran permukaan pada muka mesin: Ra 1.6 hingga Ra 3.2 mikrometer, dengan Ra 0.8 mikrometer tersedia untuk kawasan pengedap.
Penamat adalah separuh kedua keputusan. Permukaan aluminium as-cast berfungsi tetapi kelihatan berliang, dan pengoksidaan menggelapkan logam dari semasa ke semasa. Laluan penamat yang paling biasa ialah salutan serbuk untuk perlindungan dan penampilan kakisan, anodisasi untuk lapisan tahan haus yang keras, dan letupan manik untuk tekstur matte yang seragam. Anda harus bertanya rawatan permukaan mana yang digunakan oleh pembekal secara rutin, kerana rawatan berinteraksi dengan aloi dan dengan kualiti kulit tuangan.
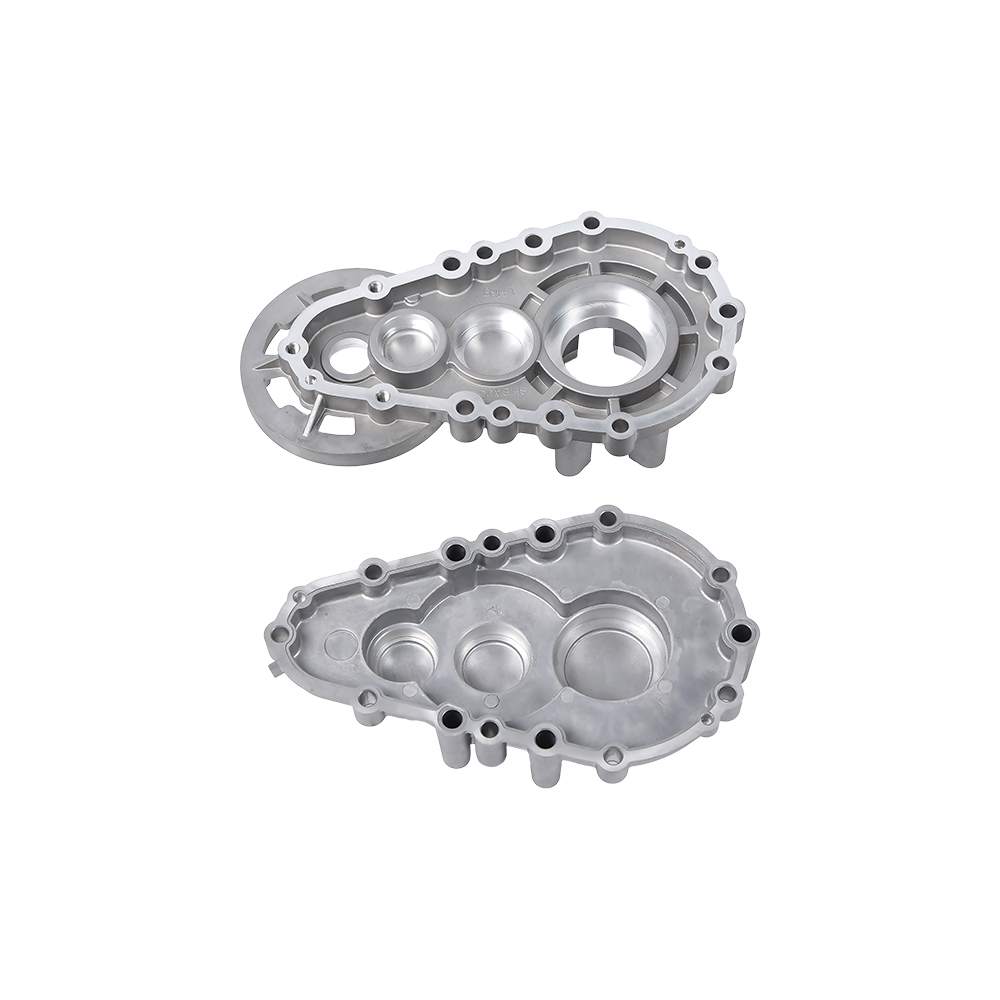
 Perumahan Kotak Gear Aluminium Die Casting untuk Ketahanan Perumahan kotak gear ini, terpakai pada kotak engkol dan pengurang motosikal, mendapat manfaat daripada rawatan permukaan yang sesuai seperti salutan serbuk atau anodisasi, disokong oleh dokumentasi yang diperlukan untuk pematuhan import. Lihat Produk →
Cara Mengesahkan Kualiti Pembekal Tanpa Lawatan Kilang
Bagi kebanyakan pembeli import, sentuhan fizikal pertama dengan tuangan berlaku apabila kadbod dibuka. Oleh itu, dokumentasi ialah instrumen pengesahan utama anda. Mana-mana pembekal tuangan aluminium yang serius akan memberikan yang berikut tanpa teragak-agak.
- Laporan pemeriksaan artikel pertama yang mengandungi data CMM yang diukur berdasarkan lukisan anda, bukan terhadap rujukan yang dijana oleh pembekal.
- Rekod parameter proses untuk larian artikel pertama, termasuk tekanan suntikan, halaju pelocok dan suhu cair.
- Dokumentasi analisis bahan yang mengesahkan gred aloi dan komposisi kimia setiap kelompok cair.
- Kebolehkesanan kelompok yang menghubungkan bahan mentah, relau, acuan, mesin dan operator untuk setiap penghantaran.
- Laporan ujian kebocoran atau tekanan untuk perumah, badan injap dan sebarang komponen dengan saluran dalaman.
Dokumentasi, bagaimanapun, hanyalah separuh daripada pengesahan. Separuh lagi adalah kualiti tindak balas. Apabila anda menghantar lukisan untuk semakan, ukur tempoh masa yang diambil oleh pembekal untuk mengenal pasti potensi kesukaran menghantar. Pembekal yang berkebolehan akan menunjukkan sudut dalaman yang tajam yang menyekat aliran logam, rusuk dalam yang memerangkap udara, atau bahagian dinding yang tidak rata yang menyebabkan penyejukan berbeza. Jika balasan pertama hanyalah harga, pembekal belum mengkaji bahagian anda.
Perkara yang Mendorong Kos Bahagian Tuangan Aluminium
Harga yang anda bayar bukan untuk logam. Ia adalah untuk kejuruteraan yang dikunci di dalam logam. Untuk komponen tersuai biasa, perkakas mewakili 20 hingga 30 peratus daripada kos projek awal, dan pemesinan biasanya menambah 30 hingga 50 peratus kepada harga bahagian tuang. Memahami berat setiap pemacu kos menghalang kedua-dua lebih bayar dan lebihan penentuan.
| Pemandu Kos | Kesan Biasa | Apa yang Perlu Dikaji |
|---|---|---|
| Perkakas (mati) | 20 hingga 30 peratus daripada pelaburan projek pertama | Bilangan slaid dan teras; dijangka mati hidup |
| Pilihan aloi | Kos bahan berbeza mengikut gred aloi | Pemilihan ADC12 / A380 / A356 terhadap keperluan mekanikal |
| Ketebalan dinding | Dinding nipis kitaran kelajuan tetapi berisiko mengisi kecacatan | Kajian reka bentuk untuk pembuatan boleh mengurangkan jisim dan kos bahagian |
| Kandungan pemesinan | Menambah 30 hingga 50 peratus kepada kos sekeping cast | Menggabungkan berbilang ciri ke dalam satu persediaan pemesinan |
| Kemasan permukaan | Anodizing dan salutan serbuk menambah masa dan pengendalian | Nyatakan hanya gred yang diperlukan, bukan maksimum kosmetik |
| Jumlah pesanan | Harga sekeping jatuh apabila volum merebak alatan dan persediaan | Sahkan jumlah tahunan yang digunakan oleh pembekal dalam sebut harga |
Tuas rundingan tunggal terbesar ialah pemisahan pemesinan tuang. Jika sesuatu ciri boleh dipancarkan dan bukannya dimesin, penjimatan masa kitaran biasanya mengatasi kos pemesinan. Itulah sebabnya maklum balas reka bentuk untuk pembuatan adalah perkara paling berharga yang boleh diberikan oleh pembekal kepada anda pada peringkat sebut harga, sebelum anda komited untuk perkakas.
Bendera Merah untuk Diperhatikan dalam Pembekal Casting Aluminium
Beberapa tanda amaran muncul hanya selepas pesanan pembelian dibuat. Ini adalah isyarat yang patut dikesan lebih awal.
- Tiada pemesinan dalaman. Anda akan mewarisi risiko penyelarasan antara dua jadual pengeluaran yang tidak bersambung.
- Nombor kadar penolakan yang tidak jelas. "Jumlah sekerap adalah di bawah 3 peratus" tidak bermakna melainkan mereka menyatakan kriteria pengukuran dan operasi yang disertakan.
- Maklum balas DFM yang perlahan atau cetek. Pembekal yang tidak dapat menerangkan cara bahagian anda akan diisi, disejukkan dan dikeluarkan belum merekayasanya lagi.
- Tiada pelan penyelenggaraan alatan. Dies memakai; tanpa penyelenggaraan berjadual, hanyut dimensi muncul selepas beberapa ribu tangkapan.
- Menjamin toleransi yang mustahil. Pembekal yang memetik /-0.01 mm sebagai tuang adalah sama ada tidak berpengalaman atau merancang untuk memesin setiap permukaan. Kedua-duanya akan dicaj kepada anda.
- Menawarkan satu aloi untuk segala-galanya. Aloi aluminium berbeza dalam kecairan, kekuatan, kelakuan kakisan, dan kekonduksian terma. Nasihat aloi satu saiz untuk semua adalah kemudahan komersial, bukan pertimbangan kejuruteraan.
Pembekal yang anda inginkan menganggap bahagian anda sebagai masalah kejuruteraan, bukan sebagai item baris.
Aplikasi Di Mana Pembekal Yang Tepat Membayar Sendiri
Tuangan cetakan aluminium mendapat tempatnya di mana-mana berat, pengurusan haba dan volum pengeluaran bersilang. Isyarat permintaan terkuat datang daripada beberapa sektor yang jelas.
Automotif dan Kenderaan Tenaga Baharu
Perumah powertrain, pam air, pam minyak, kotak penghantaran, dan perumah motor elektrik semuanya adalah tuangan die aluminium. Dalam kenderaan tenaga baharu, litar penyejukan mengembang secara mendadak; plat pelesapan haba dan perumah pam mendarab setiap kenderaan. Bahagian ini menggabungkan dinding nipis dengan keperluan ketat tekanan, yang merupakan cabaran yang memisahkan pembekal berpengalaman daripada yang lain.
Motosikal dan Peralatan Kuasa Kecil
Kotak engkol motosikal dan kotak penghantaran perlu menahan getaran, menyokong beban aci engkol, dan menyimpan minyak di dalam pada suhu operasi. Bahagian dinding adalah nipis, dan reka bentuk cetakan mesti menguruskan kedua-dua pengisian dan penyejukan dengan tepat. Pembekal yang telah menghasilkan alat ganti ini selama bertahun-tahun telah menyelesaikan masalah yang tidak pernah ditemui oleh kedai pemesinan generik.
Hidraulik dan Pneumatik Industri
Badan injap, perumah pam dan komponen penggerak mesti mengekalkan saluran dalaman pada tekanan kerja tanpa kebocoran. Tuangan die menghasilkan geometri saluran ini secara ekonomi, tetapi keperluan ujian tekanan memaksa kawalan proses yang ketat. Pembekal dengan pengalaman komponen hidraulik memahami perbezaan antara lompang yang bersifat kosmetik dan lompang yang membawa bencana.
Jentera Pertanian
Pemindah padi dan penanam mikro berjalan dalam kotoran, lembapan dan getaran. Kotak gear dan bahagian struktur yang dibuang daripada aluminium memastikan mesin cukup ringan untuk dikendalikan semasa bertahan dalam keadaan medan. Timbunan toleransi mesti kekal stabil sepanjang tempoh pengeluaran yang lama, kerana petani tidak boleh menjeda musim untuk bahagian gantian.
Di seluruh aplikasi ini, penyebut biasa adalah sama: bahagian itu hanya sebaik proses yang menghasilkannya.
Soalan Lazim Mengenai Pembekal Die Casting Aluminium
Apakah perbezaan antara pembekal yang menawarkan proses tekanan tinggi dan tekanan rendah?
Tuangan die tekanan tinggi menggunakan suntikan pantas untuk menghasilkan bahagian kompleks berdinding nipis pada masa kitaran 30 hingga 90 saat. Tuangan die tekanan rendah mengisi acuan secara perlahan-lahan dari bawah, menghasilkan tuangan yang lebih padat dan kedap tekanan dengan dinding yang lebih tebal. Pilihan yang tepat bergantung pada fungsi bahagian, keperluan mekanikal, dan jumlah tahunan.
Apakah masa utama yang realistik untuk projek tuangan aluminium tersuai?
Perkakas biasanya mengambil masa 4 hingga 8 minggu, dan artikel pertama menyusul 2 hingga 4 minggu selepas kelulusan perkakas. Masa utama pengeluaran untuk pesanan berulang biasanya 2 hingga 4 minggu, bergantung pada ketersediaan mesin, volum dan keperluan kemasan. Angka-angka ini berubah dengan kerumitan cetakan dan buku pesanan pembekal, jadi minta garis masa yang jelas setiap fasa sebelum membuat pesanan.
Apakah toleransi yang boleh dicapai oleh tuangan die aluminium?
Dimensi as-cast biasanya memegang /-0.10 hingga /-0.30 mm. Ciri mesin CNC mencapai /-0.02 hingga /-0.05 mm, dan muka pengedap boleh dipegang pada kemasan permukaan Ra 0.8 mikrometer. Reka bentuk lukisan supaya dimensi kritikal terletak pada ciri dimesin dan bukannya permukaan sebagai tuang.
Apakah aloi yang biasanya digunakan oleh pembekal tuangan aluminium?
ADC12 dan A380 ialah aloi kegunaan am yang paling biasa kerana kecairan, kekuatan dan kebolehmesinan mereka. A356 digunakan di mana kemuluran dan rawatan haba diperlukan. Pembekal harus mengesyorkan aloi berdasarkan persekitaran operasi, bukan sahaja pada ketersediaan.
Apakah kuantiti pesanan yang menjadikan tuangan die aluminium menjimatkan?
Tuangan die tekanan tinggi menjadi menjimatkan pada kira-kira 5,000 bahagian setahun dan ke atas, kerana kos perkakas tersebar merentas volum. Tuangan die tekanan rendah boleh berfungsi dengan volum yang lebih kecil iaitu 1,000 hingga 2,000 bahagian setahun untuk komponen struktur. Di bawah volum tersebut, proses alternatif seperti tuangan graviti atau pemesinan CNC daripada bilet mungkin lebih praktikal.
Perlukah saya memilih pembekal yang melakukan pemesinan secara dalaman?
Ya, untuk mana-mana bahagian dengan lubang bermesin, muka pengedap atau dimensi pelekap kritikal. Pemesinan dalaman memberi tanggungjawab sepenuhnya kepada pembekal untuk ketekalan datum, menghapuskan kerosakan pengangkutan dan memendekkan masa penghantaran. Pembekal juga boleh mengoptimumkan sempadan pemesinan tuangan untuk mengurangkan jumlah kos.
Bahagian saya bocor dalam ujian tekanan. Bolehkah pembekal lain membetulkannya?
Selalunya, ya. Kebocoran biasanya berpunca daripada keliangan yang disebabkan oleh aliran logam yang bergelora, pengudaraan yang tidak mencukupi, atau penyejukan yang tidak betul dalam acuan. Pembekal yang berpengalaman dalam tuangan die tekanan rendah atau tuangan tekanan tinggi berbantukan vakum boleh mereka bentuk semula strategi pengisian untuk menghasilkan tuangan yang padat. Minta keputusan ujian kebocoran dari artikel pertama dijalankan, bukan hanya selepas penalaan pengeluaran.
Pembekal tuangan cetakan aluminium yang boleh dipercayai bukanlah yang mempunyai taman mesin terbesar atau sebut harga terendah. Ia adalah yang memahami bagaimana bahagian anda dibuat, di mana ia boleh gagal, dan bagaimana untuk mengelakkan kegagalan itu sebelum die dipotong.
Pasukan kami di Ningbo Beilun Youyuan Machinery Manufacturing telah menyelesaikan soalan-soalan ini untuk komponen automotif, motosikal, perindustrian, pertanian dan tenaga baharu sejak 2010. Jika anda mempunyai lukisan dan anda mahukan pendapat kejuruteraan kedua sebelum anda komited dengan perkakasan, hantarkan kepada kami melalui halaman hubungan kami . Anda akan mendapat pengesyoran proses, semakan DFM dan petikan telus yang memisahkan kos yang boleh anda kawal daripada yang anda tidak boleh.