Bahasa


Rumah / Berita / Berita Industri / Panduan Pembeli Die Casting Aluminium: Keluli Alat, Hayat Alat, Kos & Kecacatan
Die tuangan aluminium ialah keputusan tunggal yang paling mahal dalam projek tuangan die. Ia adalah alat keluli yang dikeraskan yang membentuk setiap tuangan, menetapkan masa kitaran, mengawal kadar kecacatan, dan menentukan berapa banyak pemprosesan selepas bahagian itu diperlukan. Mati adalah tempat lahirnya toleransi, di mana keliangan gas dimenangi atau hilang, dan di mana sebut harga murah boleh menjadi realiti yang mahal. Bagi pembeli dan jurutera yang menilai pembekal tuangan aluminium, acuan perlu diberi perhatian lebih daripada saiz akhbar, harga aloi, atau berat bahagian.
Dalam panduan ini, kami memberi tumpuan khusus pada die, bukan proses umum. Anda akan mendapati gred keluli yang digunakan untuk acuan aluminium, nombor hayat alat yang realistik, struktur kos di sebalik petikan cetakan, kecacatan yang bermula di dalam rongga, dan peraturan reka bentuk yang memastikan belanjawan perkakas dan pengeluaran terkawal. Matlamatnya adalah untuk menjadikan petikan alatan seterusnya lebih mudah untuk dibandingkan dan lebih sukar untuk disalah baca.
Apakah Sebenarnya Die Casting Aluminium
Die bukan sekadar acuan dengan rongga kosong. Ia adalah sistem alat lengkap yang diperbuat daripada beberapa plat keluli, sisipan boleh tukar ganti, teras gelongsor, pin ejektor, telaga limpahan, pintu pagar, dan saluran penyejukan dalaman. Separuh tetap dadu dipasang pada plat pegun mesin tuangan kebuk sejuk; separuh yang bergerak dipasang pada plat pengapit yang membuka dan menutup dadu untuk setiap pukulan. Aluminium cair memasuki rongga di bawah tekanan tinggi, memejal dalam beberapa saat, dan separuh yang bergerak menarik diri supaya sistem ejektor boleh menolak tuangan keluar.
Untuk bahagian aluminium, hampir semua pengeluaran menggunakan proses ruang sejuk kerana suhu logam cair, kira-kira 620–700°C bergantung kepada aloi, terlalu panas untuk mesin ruang panas. Oleh itu, acuan perlu bertahan dalam kedua-dua tekanan suntikan tinggi dan kejutan haba pada setiap kitaran. Itulah sebabnya keluli mati, rawatan haba, reka bentuk penyejukan, dan bahan kemasan permukaan jauh lebih banyak dalam aluminium berbanding perkakas suntikan zink atau plastik.
Komponen mati boleh dikumpulkan mengikut fungsi. Jadual di bawah ialah senarai semak praktikal untuk pembeli yang ingin memahami perkara yang sebenarnya mereka bayar dalam sebut harga alatan.
| Komponen | Fungsi | Diganti / diservis |
|---|---|---|
| Pinggan mati | Pegang sisipan rongga dan bimbing separuh yang bergerak | Selepas baik pulih alat atau kerosakan akibat kemalangan |
| Sisipan rongga | Blok keluli bermesin yang membentuk permukaan tuangan | Apabila pemeriksaan haba atau hakisan melebihi had lukisan |
| Slaid dan pengangkat | Buat lubang sisi, potongan bawah dan sudut pelepasan kompleks | Pakai bahagian, diperiksa semasa penyelenggaraan berjadual |
| Pin ejektor | Tolak tuangan pejal keluar dari separuh yang bergerak | Diganti secara rutin selepas beberapa ribu tangkapan |
| Pelari, pintu pagar, telaga limpahan | Bimbing logam cair ke dalam rongga dan perangkap bahan sejuk atau kotor | Diubah suai semasa pensampelan jika masalah aliran muncul |
| Saluran penyejukan | Keluarkan haba dari acuan dengan cara terkawal | Dibersihkan dan diuji aliran dalam penyelenggaraan alat |
Jika anda baru dalam kaedah pembuatan yang lebih luas, ia membantu untuk memahami terlebih dahulu proses tuangan die aluminium dan kemudian kembali ke butiran alat. Dalam amalan, acuan adalah sebahagian daripada proses yang memisahkan pengeluaran yang stabil dan berulang daripada yang menghasilkan kejutan dalam setiap audit.
The Die Mentadbir Kualiti Casting Lebih Daripada Akhbar
Banyak perbualan pembelian tertumpu pada tonase akhbar, kelajuan suntikan dan berat pukulan. Parameter tersebut penting, tetapi ia diselaraskan di sekeliling acuan. Sebuah dadu menentukan seberapa baik logam itu memenuhi rongga, berapa cepat ia menyejuk, di mana bahan terakhir memejal, dan sama ada gas mempunyai cara untuk melarikan diri. Malah mesin penekan 900 tan yang serba baharu tidak dapat menghasilkan tuangan bunyi daripada acuan yang direka dengan buruk.
Tiga faktor terkawal mati mempunyai kesan terbesar terhadap kualiti:
- Corak pengisian. Kedudukan gerbang dan geometri pelari mengawal cara aluminium cair bergerak melalui rongga. Die yang mengisi sama rata menolak udara di hadapan logam ke dalam telaga limpahan; dadu yang mengisi tidak sekata menghasilkan penutupan sejuk, mistun dan gas terperangkap.
- Kadar penyejukan. Garisan air di dalam acuan menentukan tempat tuangan itu menjadi pejal terlebih dahulu. Pemejalan arah harus memaksa logam cecair terakhir ke kawasan limpahan atau penaik, bukan di dalam dinding bahagian. Jika susun atur penyejukan salah, keliangan pengecutan muncul di lokasi yang sama pada setiap tangkapan.
- Keadaan permukaan mati. Rongga yang disiapkan dengan baik dan dilepaskan dengan betul menghasilkan tuangan dengan tekstur permukaan yang konsisten dan lebih sedikit masalah melekat. Apabila permukaan acuan mula dipanaskan atau terhakis, kualiti permukaan tuangan merosot sebelum kecacatan kelihatan pada pemeriksaan dimensi mudah.
Dalam persekitaran pengeluaran, acuan juga mengawal kebolehulangan. Die yang stabil, dijalankan di bawah tetingkap proses yang didokumenkan, harus memberikan dimensi yang sama dan kemasan permukaan yang sama merentas beribu-ribu tangkapan. Apabila pelanggan melihat hanyut dimensi dalam bahagian yang dihantar, soalan pertama hendaklah sentiasa mengenai keadaan cetakan, bukan tentang aloi aluminium. Untuk rujukan berguna tentang kategori kecacatan dan maksudnya di tingkat kedai, sistem klasifikasi kecacatan NADCA ialah titik permulaan perindustrian yang digunakan secara meluas.
Gred Keluli dan Jangkaan Jangka Hayat Alat untuk Mati Aluminium
Gred keluli adalah perkara pertama yang perlu diperiksa apabila membandingkan dua petikan die untuk bahagian yang sama. Dua pembekal boleh memetik harga cetakan yang serupa, tetapi seorang mungkin menggunakan keluli dikeraskan vakum H13 standard manakala yang lain menggunakan gred premium kos lebih tinggi dengan rintangan lesu haba yang lebih baik. Harga mati adalah serupa hanya sehingga penampilan pertama pemeriksaan haba.
| Gred keluli | Kekerasan biasa untuk Al mati | Jangkaan mati untuk casting Al | Paling sesuai untuk |
|---|---|---|---|
| H13 | 46–52 HRC | 100,000–150,000 tangkapan | Standard pengeluaran untuk kebanyakan tuangan aluminium |
| H11 | 44–52 HRC | 80,000–120,000 tangkapan | Teras kompleks, rusuk dalam, geometri lenting yang sukar |
| Gred H13 / ESR premium | 48–54 HRC | 150,000–200,000 tangkapan | Alat ganti automotif jangka panjang dan berintegriti tinggi |
Aloi yang dibuang juga mengubah kehidupan die. Aluminium terletak di tengah-tengah julat. Aloi zink dibuang pada suhu yang lebih rendah dan menghasilkan kelesuan haba yang jauh lebih rendah; magnesium dan aloi berasaskan tembaga menyerang permukaan die dengan lebih agresif. Jadual di bawah memberikan perbandingan yang realistik.
| Keluarga aloi | Suhu cair biasa | Kehidupan mati yang tipikal | Punca utama die haus |
|---|---|---|---|
| Aloi zink | 380–450°C | 500,000 tembakan | Haus melelas, kejutan haba rendah |
| Aloi aluminium | 620–700°C | 100,000–200,000 tangkapan | Keletihan haba dan pematerian |
| Aloi magnesium | 620–680°C | 80,000–120,000 tangkapan | Serangan kimia yang lebih tinggi pada keluli |
| Aloi tembaga / loyang | 900–1000°C | 20,000–50,000 tangkapan | Keretakan haba dan hakisan yang teruk |
Nombor hayat mati di atas menganggap penyelenggaraan yang munasabah: suhu cetakan terkawal, pembersihan tetap, pemeriksaan retak dan operasi pelepasan tekanan sekali-sekala pada perkakas yang banyak dimuatkan. Tanpa penyelenggaraan, cetakan keluli premium pun akan gagal awal. Jangan menganggap hidup mati sebagai ciri tetap keluli; ia adalah hasil daripada keluli, reka bentuk alat, kawalan proses, dan penyelenggaraan bersama-sama.
Apa yang Mendorong Harga Die Casting Aluminium
Sebut harga die bukan sahaja harga pemesinan rongga. Blok keluli adalah sebahagian kecil daripada jumlah kos. Wang sebenar digunakan untuk kejuruteraan, pembuatan elektrod, pengaturcaraan CNC, penggilap, pemasangan dan tangkapan percubaan. Jika pembekal memetik harga mati yang sangat rendah, tanyakan perkara yang dikecualikan daripada meraikan perjanjian itu.
Pecahan kos yang dipermudahkan untuk cetakan cetakan aluminium biasa kelihatan seperti ini:
- Reka bentuk dan simulasi aliran acuan: 5–10% daripada harga alatan. Kos ini patut dilindungi kerana ia menghalang pembetulan mahal kemudiannya.
- Keluli mati dan rawatan haba: 12–18%. Termasuk pengerasan vakum, pembajaan dan pelepasan tekanan.
- Pemesinan CNC dan EDM: 40–50%. Ini adalah teras kerja pembuatan die.
- Pemasangan, penggilap dan pemasangan: 15–20%. Termasuk mencapai kemasan permukaan yang ditentukan dan tindak balas sistem lenting.
- Pukulan percubaan dan persampelan: 3–5%. Digunakan untuk mengesahkan dimensi, kualiti permukaan dan parameter proses sebelum keluaran pengeluaran.
Keputusan strategik terbesar ialah bilangan rongga. Die rongga tunggal adalah lebih murah, lebih ringkas dan lebih mudah untuk diubah suai. Die berbilang rongga menghasilkan berbilang bahagian dalam satu kitaran mesin dan mengurangkan kos setiap bahagian, tetapi ia menggandakan risiko perkakas. Jika satu rongga mempunyai sedikit offset dimensi, keseluruhan pengeluaran mesti berhenti semasa rongga itu dibaiki.
| Nombor rongga | Kos mati relatif | Bahagian setiap kitaran | Kelantangan yang paling sesuai |
|---|---|---|---|
| 1 rongga | 1.0x | 1 | Prototaip, isipadu sangat rendah, geometri kompleks |
| 2 rongga | 1.6–1.8x | 2 | Jilid tahunan dari puluhan ribu ke atas |
| 4 rongga | 2.5–3.0x | 4 | Bahagian automotif dan perkakas volum tinggi |
| 8 rongga | 4.5–5.5x | 8 | Program yang stabil dan volum sangat tinggi dengan ramalan yang yakin |
Ramai pembeli berpengalaman bermula dengan alat rongga tunggal atau dua rongga, mengesahkan proses, dan kemudian menambah lebih banyak rongga atau membina acuan kedua. Pendekatan itu mengurangkan pendedahan kewangan ralat reka bentuk sambil masih membenarkan laluan peningkatan kepada pengeluaran volum tinggi.
Kecacatan Casting Berkaitan Mati dan Cara Mencegahnya
Kebanyakan kecacatan tuangan die dinamakan sempena apa yang dilihat oleh pemeriksa pada bahagian siap, tetapi banyak daripadanya bermula di dalam acuan. Memahami hubungan kecacatan-untuk-mati membantu pembeli bertanya soalan yang betul semasa persampelan dan perbincangan PPAP. Jadual di bawah meringkaskan kecacatan berkaitan die yang paling biasa dan langkah balas praktikal yang digunakan oleh jurutera tuangan.
| Kecacatan | Punca berkaitan kematian | Pencegahan |
|---|---|---|
| Keliangan gas | Pembuangan yang lemah, laluan aliran panjang, telaga limpahan yang salah letak | Reka bentuk semula pintu dan bolong, tambah bantuan vakum |
| Sejuk tertutup | Suhu mati terlalu rendah, logam membeku sebelum rongga penuh | Tingkatkan suhu cetakan, masa isi imbangan, laraskan kelajuan pintu |
| Memateri / melekat | Aluminium secara kimia terikat pada permukaan die yang tidak dilindungi | Nitriding atau salutan PVD permukaan rongga |
| Pemeriksaan haba | Pengembangan terma berulang dan pengecutan muka die | Gunakan H13 atau keluli premium, penyejukan terkawal, pelepasan tekanan berkala |
| kilat | Pesongan mati, garis perpisahan haus, daya pengapit yang salah | Membaiki garis perpisahan, mengekalkan keselarian plat, melaraskan tan pengapit |
| Tanda ejection | Draf tidak mencukupi, terlalu sedikit pin ejektor, daya lenting yang tinggi | Tingkatkan sudut draf, tambah pin ejektor, gilap permukaan rongga |
Die yang direka dengan baik tidak akan menghapuskan semua kecacatan dengan sendirinya. Parameter proses seperti suhu cair, profil suntikan, aplikasi semburan dan masa kitaran mesti sepadan dengan reka bentuk cetakan. Tetapi jika dadu diperbetulkan dan kecacatan masih muncul pada setiap tangkapan, tetingkap proses mungkin dilanggar, bukan reka bentuk dadu.
Peraturan Reka Bentuk Yang Melindungi Die dan Scrap Rendah
Pereka bahagian kadangkala memperlakukan die seolah-olah ia boleh menghasilkan semula mana-mana model CAD. Ia tidak boleh. Die memerlukan sudut draf, dinding seragam, sudut bulat, dan ruang untuk logam mengalir. Jika bahagian tersebut melanggar peraturan ini, masalah kualiti muncul dalam pengeluaran dan kos penyelenggaraan mati meningkat. Berita baiknya ialah kebanyakan peraturan adalah mudah dan boleh diukur.
| Ciri reka bentuk | Julat yang disyorkan | Sebab |
|---|---|---|
| Sudut draf luaran | 1–2 darjah | Membenarkan lentingan bersih tanpa kerosakan permukaan |
| Sudut draf dalaman | 2–3 darjah | Membantu pelepasan tuangan daripada separuh yang bergerak |
| Ketebalan dinding nominal | 2.5–6.0 mm | Menyeimbangkan kelakuan pengisian, kekuatan dan penyejukan |
| Keseragaman dinding | Simpan bahagian sekata yang mungkin | Mengelakkan keliangan pengecutan dan tanda tenggelam |
| Ketebalan asas rusuk | 0.6–1.0x dinding bersebelahan | Mengeraskan bahagian tanpa membuat bahagian tebal |
| Jejari sudut dalaman | 1.0 mm atau lebih besar apabila boleh | Mengurangkan kepekatan tegasan dan meningkatkan aliran logam |
Ini adalah titik permulaan, bukan undang-undang mutlak. Bahagian besar, perumah berdinding nipis, kurungan struktur, dan badan injap ketat tekanan masing-masing akan menyimpang ke arah yang berbeza. Objektifnya adalah untuk tidak mengikut jadual secara membuta tuli; ia adalah untuk memaksa semakan reka bentuk bertanya mengapa dinding, rusuk, atau jejari tertentu wujud sebelum keluli mati dipotong.
Pemilihan Aloi Aluminium dan Kesannya terhadap Hayat dan Toleransi Alat
Aloi aluminium bukan sahaja menentukan sifat mekanikal bahagian akhir. Ia juga mempengaruhi seberapa agresif logam cair menyerang acuan, seberapa baik ia mengisi bahagian nipis, dan toleransi dimensi yang anda boleh jangkakan. Pembeli yang menukar aloi selepas acuan sudah dibina mungkin terkejut dengan hasilnya.
| Aloi | Ciri-ciri utama | Aplikasi biasa |
|---|---|---|
| A380 / ADC12 | Kekuatan, pengisian dan kos yang seimbang | Struktur am, perumah automotif, kurungan enjin |
| A383 | Rintangan yang lebih baik terhadap koyakan panas, pengisian yang baik | Tulang rusuk nipis, bahagian dinding nipis yang kompleks |
| A360 | Rintangan kakisan yang lebih baik, kandungan tembaga yang lebih rendah | Bahagian terdedah, persekitaran marin atau menghakis |
| A413 | Kecairan dan tekanan tekanan yang sangat baik | Badan injap, komponen ketat tekanan |
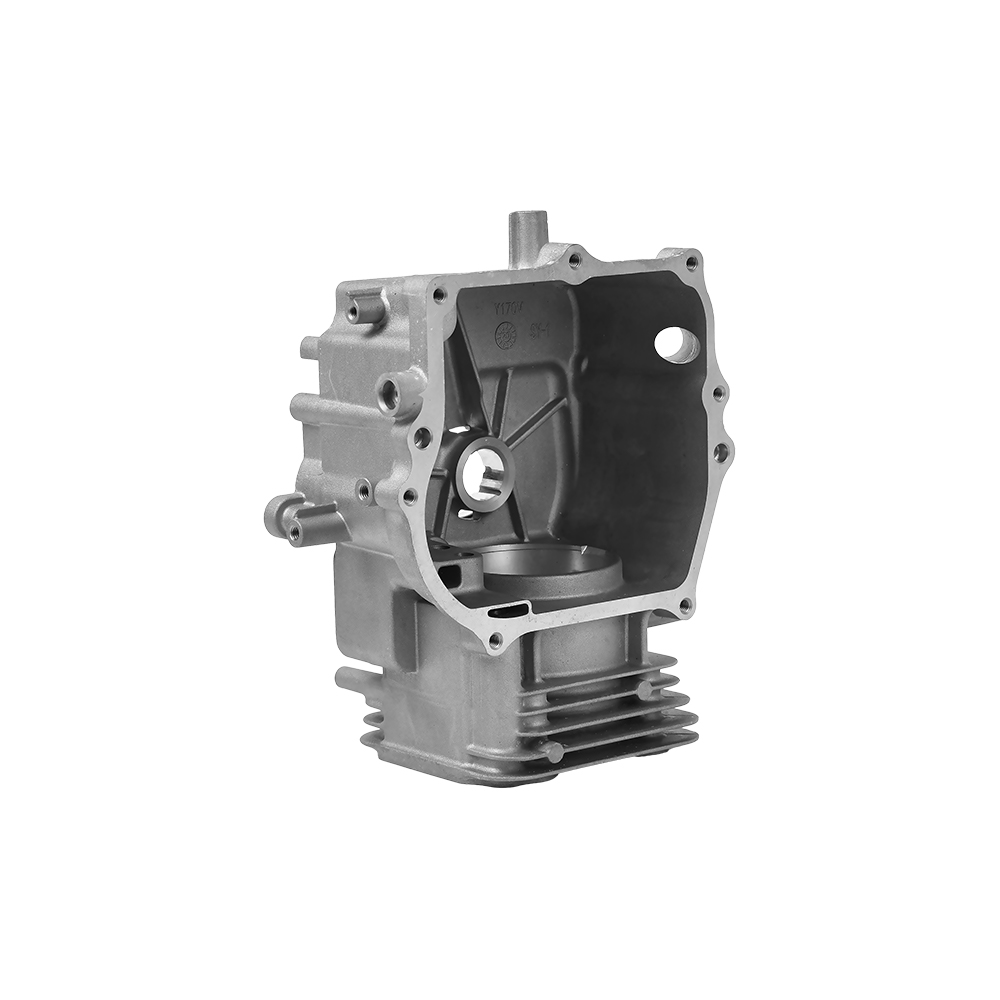
| B390 | Kekerasan tinggi, rintangan haus yang baik, pemesinan yang lebih keras | Blok enjin, tong silinder, permukaan kritikal haus |
Dari perspektif acuan, kandungan silikon dan kandungan tembaga aloi mempengaruhi tingkah laku pematerian dan hakisan. Aloi dengan silikon yang lebih tinggi, seperti A383 atau B390, mengalir dengan baik tetapi boleh menjadi lebih kasar pada permukaan keluli. Aloi dengan kandungan besi yang lebih rendah boleh meningkatkan pematerian, itulah sebabnya rawatan permukaan seperti nitriding sering dinyatakan bersama dengan keputusan aloi. Gabungan yang betul ialah aloi, salutan mati, susun atur penyejukan dan tetapan proses, bukan sebarang item.
Pemutus serta Pemesinan: Tempat Die Menjadi Bahagian Selesai
Die tuangan aluminium menghasilkan bentuk hampir bersih, bukan komponen siap. Bor masih perlu dimesin, muka pengedap memerlukan kerataan, benang memerlukan pemotongan, dan dimensi kritikal memerlukan toleransi yang lebih ketat yang boleh diberikan oleh proses CNC. Inilah sebabnya mengapa keupayaan pemesinan pembekal die-casting penting sama seperti die itu sendiri.
Pembekal yang menjalankan kedua-dua tuangan die dan pemesinan CNC di kilang yang sama boleh mengawal aliran kerja yang lengkap: dadu mencipta tuangan, mesin CNC menyelesaikannya dan pemeriksaan akhir melihat bahagian yang sama dalam bangunan yang sama. Susunan itu mengurangkan masa logistik, mengelakkan kerosakan semasa pengangkutan dan memastikan datum pengukuran stabil antara operasi.
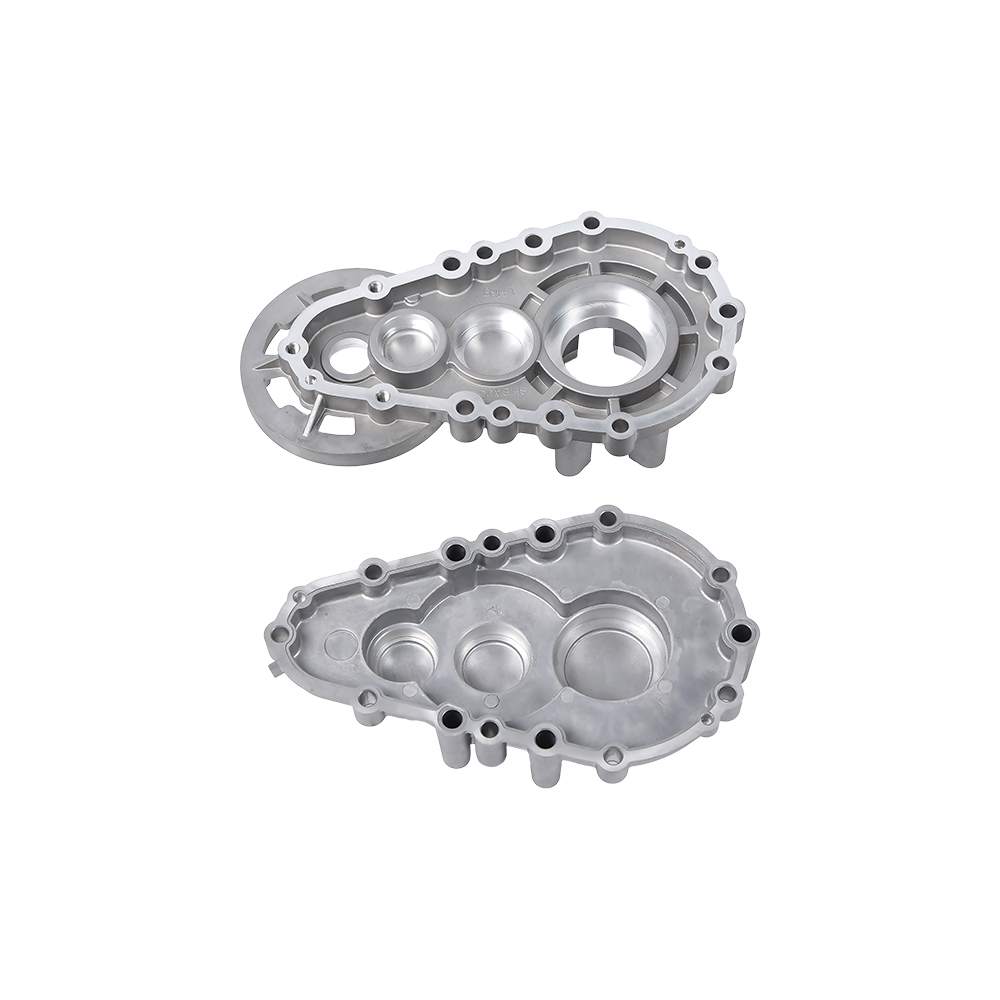
 Perumahan Kotak Gear Aluminium Die Casting untuk Pemasangan Ketepatan Perumahan kotak gear ini menunjukkan cara tuangan die membentuk geometri keseluruhan manakala pemesinan CNC seterusnya mencapai had terima yang ketat yang diperlukan untuk pemasangan gear dan pengedap minyak, menjadikannya contoh yang jelas bagi aliran kerja tuangan dan pemesinan bersepadu. Lihat Produk →
Perumah kotak gear adalah contoh biasa. Die membentuk geometri keseluruhan, poket galas, dan bos pelekap, tetapi permukaan pengedap dan lubang galas biasanya memerlukan pemesinan selepas tuang. Tanpa pemesinan, perumah masih berfungsi sebagai tuangan mentah tetapi tidak dapat memenuhi toleransi yang diperlukan untuk pemasangan gear dan pengedap minyak.
 Aksesori Motor Tanpa Berus Memerlukan Pemesinan Sekunder Perumah motor dan perisai hujung bergantung pada tuangan mati untuk dinding nipis dan perincian sirip yang kompleks, tetapi memerlukan pemesinan yang tepat untuk kebulatan gerek dan permukaan pemasangan stator, mengikut logik yang sama seperti perumah kotak gear. Lihat Produk →
Komponen motor elektrik mengikut logik yang sama. Perumah motor, perisai hujung dan aksesori motor tanpa berus memerlukan kebulatan lubang yang tepat, pematuhan haba yang baik dan permukaan yang bersih untuk pemasangan stator. Die casting menyediakan dinding nipis dan perincian sirip yang kompleks; pemesinan sekunder mencipta ciri pengesanan akhir.
 Injap Hidraulik Die Casting Aluminium dengan Pemesinan Bersepadu Badan injap hidraulik mendapat manfaat daripada tuangan die dalaman dan pemesinan CNC untuk memastikan dinding ketat tekanan dan lubang injap yang tepat, benang port dan muka pengedap, sambil membolehkan maklum balas dimensi yang lebih pantas ke rongga cetakan. Lihat Produk →
Badan injap hidraulik mendapat manfaat daripada tuangan dan pemesinan bersepadu untuk sebab yang berbeza. Die memastikan dinding ketat tekanan dan geometri laluan dalaman, manakala pemesinan CNC membawa lubang injap, benang port dan muka pengedap ke dimensi akhir mereka. Pembekal yang boleh melakukan kedua-duanya secara dalaman mempunyai gelung komunikasi yang lebih pendek apabila maklum balas dimensi menghala kembali ke rongga cetakan.
Dari perspektif pembeli, persoalan praktikal bukanlah sama ada pembekal mempunyai bengkel CNC. Hampir semua buat. Soalan yang lebih penting ialah sama ada pasukan yang sama memiliki dadu, parameter tuangan dan lekapan pemesinan. Apabila ketiga-tiganya berada dalam satu kemudahan, masalah diselesaikan di sumbernya dan bukannya dihantar berulang-alik antara subkontraktor.
Soalan untuk Tanya Pembekal Die-Casting Sebelum Anda Meluluskan Perkakas
Sebut harga perkakasan lebih mudah dibandingkan apabila kedua-dua pembekal menjawab set soalan teknikal yang sama. Gunakan senarai di bawah sebagai titik permulaan. Ia merangkumi maklumat yang diperlukan untuk membandingkan kualiti cetakan, bukan sahaja harga mati.
- Apakah gred keluli, rawatan haba, dan salutan permukaan yang akan digunakan oleh die? Jawapannya hendaklah khusus, seperti pengerasan vakum H13 ditambah nitriding, bukan sekadar "keluli."
- Adakah anda akan menjalankan simulasi aliran acuan sebelum memotong keluli? Laporan simulasi menunjukkan corak isian yang dijangkakan, perangkap udara dan gelagat pemejalan. Minta tengok laporan.
- Berapakah bilangan rongga yang termasuk dalam harga mati yang disebut? Harga untuk satu rongga dadu tidak boleh dibandingkan dengan satu untuk dua rongga dadu tanpa melaraskan setiap bahagian keluaran.
- Apakah toleransi dimensi yang akan dipegang oleh tuangan sebelum pemesinan? Ini mendedahkan sama ada pembekal memahami hubungan antara keadaan cetakan dan hanyutan dimensi.
- Berapa banyak pukulan percubaan disertakan? Kos pensampelan dan bilangan sampel adalah sebahagian daripada perjanjian perkakas.
- Apakah jangka hayat mati, dan apakah jadual penyelenggaraan yang anda cadangkan? Hayat mati mempengaruhi kos jangka panjang setiap bahagian, bukan harga alat awal.
- Adakah kilang yang sama akan melakukan penamat CNC selepas pemutus? Tuangan dalaman serta pemesinan mengurangkan risiko pemindahan dan mengekalkan pemilikan toleransi di satu tempat.
- Apakah pembaikan die dilindungi di bawah waranti sebut harga, dan untuk berapa banyak tangkapan? Ini menghalang acuan murah daripada menjadi mahal selepas seribu bahagian pertama.
Jawapan kepada soalan ini lebih penting daripada promosi jualan yang digilap. Pembekal yang memberikan jawapan teknikal yang jelas dan jujur semasa fasa perkakas berkemungkinan besar berkelakuan sama semasa pengeluaran besar-besaran.
Soalan Lazim Mengenai Dies Tuangan Aluminium
Apakah perbezaan antara acuan dan acuan?
Acuan ialah istilah generik untuk bentuk berongga yang digunakan untuk membentuk bahan. Die ialah alat khusus yang digunakan dalam tuangan die: ia beroperasi di bawah tekanan suntikan yang sangat tinggi, mempunyai bahagian yang bergerak seperti slaid dan ejector, dan kitaran jauh lebih pantas daripada acuan pasir biasa. Dalam tuangan die aluminium, perkataan mati adalah istilah yang betul.
Berapa banyak pukulan yang anda boleh dapatkan daripada acuan tuangan aluminium?
Dengan keluli H13 dan penyelenggaraan yang betul, acuan pengeluaran untuk bahagian aluminium biasanya bertahan antara 100,000 dan 200,000 tangkapan. Keluli ESR gred lebih tinggi dan rawatan permukaan yang dilindungi boleh menolak ini ke arah hujung atas. Kerumitan geometri die dan aloi yang dibuang adalah dua pembolehubah terbesar.
Gred keluli manakah yang terbaik untuk acuan tuangan aluminium?
H13 ialah piawaian industri untuk cetakan aluminium pengeluaran. Ia memberikan keseimbangan kekerasan, keliatan dan ketahanan yang baik terhadap keletihan haba. H11 boleh dipilih untuk teras yang sangat kompleks yang memerlukan lebih keliatan, manakala gred ESR H13 premium digunakan untuk projek jangka panjang di mana kos perkakas yang lebih tinggi dibenarkan oleh kos setiap bahagian yang lebih rendah.
Bolehkah satu mati digunakan untuk membuat beberapa bahagian yang berbeza?
Tidak dengan satu rongga tetap. Die mencipta satu geometri rongga, walaupun sisipan yang boleh ditukar ganti boleh membenarkan keluarga bahagian yang serupa menggunakan tapak die yang sama. Setiap perubahan dalam bentuk bahagian memerlukan perubahan dalam geometri rongga, susun atur pelari, atau kedua-duanya. Jangan mengharapkan satu die untuk menutup reka bentuk bahagian yang berbeza.
Adakah die berbilang rongga mengurangkan kos setiap bahagian?
Ya, kerana lebih banyak bahagian keluar daripada kitaran mesin yang sama. Tetapi acuan itu sendiri lebih mahal, persediaan menjadi lebih kompleks, dan kecacatan pada satu rongga boleh mengganggu keseluruhan alat. Die berbilang rongga adalah pilihan yang tepat apabila volum tahunan tinggi dan reka bentuk bahagiannya stabil.
Mengapa keliangan muncul walaupun die baru?
Keliangan dalam tuangan die aluminium biasanya datang daripada gas terperangkap atau pengecutan semasa pemejalan. Die mengawal ini melalui pengudaraan, peletakan limpahan, reka bentuk pintu gerbang dan susun atur talian penyejukan. Jika reka bentuk cetakan betul tetapi keliangan masih muncul, parameter proses mungkin berada di luar tetingkap yang disyorkan.
Adakah bahagian die-cast aluminium sentiasa memerlukan pemesinan selepas tuang?
Kebanyakan bahagian berfungsi. Die mencipta bentuk hampir bersih, tetapi lubang, muka pengedap, benang, dan toleransi yang ketat memerlukan pemesinan CNC. Pembekal yang mempunyai keupayaan tuangan dan pemesinan boleh mengekalkan toleransi di bawah satu bumbung dan mengurangkan kerosakan pengangkutan dan pengendalian.
Berapa lama masa yang diambil untuk membina acuan tuangan aluminium?
Untuk acuan kerumitan sederhana, masa pendahuluan biasa ialah enam hingga dua belas minggu, bergantung pada kedalaman rongga, bilangan slaid dan sama ada simulasi aliran acuan disertakan. Fasa pensampelan dan kelulusan menambah beberapa minggu lagi. Jika pembekal menjanjikan masa penghantaran yang sangat singkat, tanya berapa jam pengesahan reka bentuk disertakan.
Apakah pemeriksaan haba dan mengapa ia penting?
Pemeriksaan haba ialah rangkaian retakan halus yang muncul pada permukaan cetakan selepas kitaran pemanasan dan penyejukan berulang. Ia memindahkan tanda pada tuangan, meningkatkan risiko pematerian, dan akhirnya memaksa pembaikan cetakan. Penyejukan acuan yang baik dan spesifikasi keluli yang betul melambatkan permulaan pemeriksaan haba.
Die tuangan aluminium bukanlah barang komoditi yang anda beli sekali dan lupa. Ia ialah alat ketepatan yang menentukan kualiti bahagian anda, kestabilan pengeluaran anda dan kos unit jangka panjang anda. Bandingkan gred keluli, reka bentuk penyejukan, bilangan rongga, dan pelan penyelenggaraan sebelum anda membandingkan harga. Apabila die direka dan dibina dengan betul, proses tuangan mempunyai peluang untuk berjalan dengan lancar; apabila die lemah untuk menjimatkan wang, setiap kumpulan berikutnya membayarnya.
Jika anda menilai pembekal untuk projek tuangan aluminium, sertakan spesifikasi perkakas dalam proses sebut harga anda dan hubungi terus pasukan kami untuk membincangkan reka bentuk cetakan yang sepadan dengan geometri bahagian anda dan jumlah pengeluaran anda.