Bahasa


Rumah / Berita / Berita Industri / Komposisi Aloi Aluminium A357: Silikon, Magnesium dan Rawatan Haba Diterangkan
Jika lukisan memanggil A357-T6 dan pembekal menghantar A356-T6, bahagian-bahagian itu masih akan terkunci. Mereka masih akan mengukur dengan betul pada CMM. Mereka juga mungkin lulus ujian bangku. Apa yang mereka tidak akan lakukan ialah mencapai kekuatan hasil reka bentuk yang diandaikan, dan kekurangan itu cenderung muncul beberapa bulan kemudian sebagai perumah retak, muka meterai yang menangis, atau kegagalan keletihan pada bos bolt. Perbezaan kimia adalah kecil di atas kertas, itulah sebabnya ia terlepas melalui pemeriksaan masuk.
Komposisi aloi aluminium A357, mengikut berat, ialah 6.5 hingga 7.5 peratus silikon, 0.40 hingga 0.70 peratus magnesium, maksimum 0.20 peratus besi, maksimum 0.20 peratus tembaga, maksimum 0.10 peratus mangan, maksimum 0.10 peratus zink, dan maksimum 0.20 peratus titanium . Aluminium membentuk keseimbangan. Berbanding dengan A356, kedua-dua lantai magnesium dan siling magnesium bergerak ke atas, dan had besi dipegang lebih ketat. Kedua-dua anjakan itulah yang memberikan kira-kira 15 peratus lebih kekuatan hasil selepas rawatan haba T6 yang betul.
Itulah jawapan ringkas. Selebihnya artikel ini memecahkan unsur kimia mengikut unsur, membandingkan A357 dengan A356 dan 356 pada nombor nyata, dan kemudian menerangkan cara laluan tuangan dan kitaran penuaan menentukan sama ada kimia itu menjadi bahagian struktur yang boleh dipercayai atau longgokan sisa yang mahal.
Komposisi Aloi Aluminium A357: Kimia Penuh, Unsur demi Unsur
Jadual di bawah menyenaraikan had gubahan yang diterbitkan untuk penetapan tuangan A357.0, bersama dengan tetingkap sasaran praktikal yang sebenarnya disasarkan oleh fauri dalam had tersebut. Had tersebut datang daripada spesifikasi tuangan aluminium standard yang digunakan di seluruh industri, dan nombor yang sama muncul dalam helaian penetapan Persatuan Aluminium dan dalam Buku Panduan ASM, Jilid 15: Tuangan, yang kekal sebagai rujukan standard untuk metalurgi tuangan aluminium.
| unsur | Julat Tertentu (berat%) | Sasaran Faundri Praktikal | Fungsi dalam Bahagian |
|---|---|---|---|
| silikon | 6.5 - 7.5 | 6.9 - 7.2 | Kecairan, rintangan air mata panas, kebolehtuangan |
| Magnesium | 0.40 - 0.70 | 0.55 - 0.62 | Pengerasan umur melalui pemendakan Mg2Si |
| besi | 0.20 maks | 0.10 - 0.14 | kekotoran; mengawal kehilangan kemuluran |
| titanium | 0.20 maks | 0.10 - 0.15 | Penapisan bijirin, tingkah laku pemakanan |
| Tembaga | 0.20 maks | Di bawah 0.05 | kekotoran; mengurangkan rintangan kakisan |
| Mangan | 0.10 maks | Di bawah 0.05 | Mengubah morfologi fasa besi |
| Zink | 0.10 maks | Di bawah 0.05 | Kekotoran daripada sisa buangan |
| Lain-lain, masing-masing | 0.05 maks | Jejak sahaja | Sisa yang tidak ditentukan |
| Lain-lain, jumlah | 0.15 maks | Jejak sahaja | Siling kekotoran kumulatif |
| aluminium | Baki | Baki | Matriks |
Satu perincian yang menarik perhatian pembeli: beberapa varian A357 membenarkan penambahan berilium yang sangat kecil, dalam julat 0.04 hingga 0.07 peratus, untuk melengkapkan platelet yang mengandungi besi. Yang lain mengehadkan berilium pada 0.0007 peratus dan melarangnya dalam amalan. Jika sesuatu bahagian ditakdirkan untuk persekitaran terkawal atau sel pemesinan dengan peraturan pengendalian udara yang ketat, satu baris pada helaian spesifikasi berubah yang mana kedai cair boleh memetik anda.
Perkara Yang Sebenarnya Dilakukan Setiap Elemen Di Dalam Pemutus
Silikon pada 6.5 hingga 7.5 Peratus
Silikon adalah sebab aloi ini boleh dituangkan sama sekali. Ia merendahkan julat lebur dan menolak aloi ke arah eutektik aluminium-silikon, yang terletak berhampiran 577 darjah Celsius. Pada kira-kira 7 peratus silikon aloi adalah hypoeutectic, jadi struktur pepejal adalah campuran dendrit aluminium yang dikelilingi oleh rangkaian eutektik halus. Rangkaian itulah yang memberi anda kecairan dinding nipis, ketahanan terhadap koyakan panas dan tekanan pengecutan yang agak rendah.
Jatuhkan silikon di bawah julat dan salah larian dan air mata panas menjadi rutin. Tolaknya di atas julat dan silikon eutektik menjadi kasar menjadi plat acicular yang bertindak seperti takuk dalaman. Silikon eutektik yang tidak diubah suai dalam tuangan A357 boleh menarik pemanjangan turun sebanyak 40 peratus atau lebih berbanding dengan cair yang diubah suai dengan betul, itulah sebabnya penambahan strontium kira-kira 0.010 hingga 0.020 peratus, atau pengubah berasaskan natrium, adalah amalan standard.
Magnesium pada 0.40 hingga 0.70 Peratus
Magnesium ialah unsur pengerasan dan sebab utama A357 wujud sebagai aloi yang berasingan. Semasa penuaan buatan, magnesium silisid halus memendakan nukleat di seluruh matriks aluminium dan menyekat gerakan kehelan. A356 menutup magnesium pada 0.45 peratus; A357 membenarkan sehingga 0.70 peratus. Magnesium tambahan itu meningkatkan kekuatan hasil umur puncak sebanyak kira-kira 20 hingga 30 MPa apabila semua yang lain adalah sama.
Pertukarannya ialah sensitiviti proses. A357 terletak lebih dekat dengan tepi had keterlarutannya, jadi rawatan penyelesaian singkat atau pelindapkejutan yang tidak sekata meninggalkan magnesium silisid yang tidak terlarut, dan bahagian itu kemudiannya kurang melaksanakan spesifikasinya semasa masih melalui pemeriksaan spektro pada jongkong yang masuk.
Seterika pada 0.20 Peratus Maksimum
Besi adalah pembunuh kemuluran yang senyap. Di atas kira-kira 0.25 peratus dalam aloi silikon 7 peratus, besi membentuk platelet Al5FeSi fasa beta yang rapuh, seperti plat dan mudah retak di bawah beban. Memegang besi pada 0.20 peratus atau lebih rendah, dan sebaik-baiknya 0.15 peratus untuk kerja berkualiti premium, memastikan platelet itu kecil dan kurang berbahaya. Had besi yang lebih ketat ini, lebih daripada magnesium, adalah yang membezakan leburan A357 premium daripada aloi sekunder biasa.
Titanium dan Penapisan Bijian
Titanium pada 0.10 hingga 0.15 peratus, biasanya diperkenalkan melalui aloi induk Al-5Ti-1B, menyekat pertumbuhan bijirin semasa pemejalan. Bijirin equiaxed halus meningkatkan penyusuan, merebak keliangan pengecutan ke dalam liang yang lebih kecil dan teragih lebih baik, dan meningkatkan kedua-dua kekuatan tegangan dan pemanjangan. Leburan yang telah dinyahgas dan diubah suai tetapi tidak ditapis butiran akan menunjukkan butiran kolumnar kasar dan serakan yang lebih luas dalam keputusan ujian mekanikal.
Kuprum, Mangan, Zink, dan Baldi Surih
Kuprum dihadkan pada 0.20 peratus kerana ia merendahkan prestasi kakisan dalam persekitaran basah atau sarat garam. Mangan pada 0.10 peratus maksimum mengubah sedikit fasa besi tetapi tidak dapat menyelamatkan cair yang sudah berat besi. Zink pada 0.10 peratus maksimum sebahagian besarnya merupakan parameter kawalan sekerap. Had tangkapan semua, 0.05 peratus untuk mana-mana unsur tunggal yang tidak ditentukan dan 0.15 peratus jumlah, wujud untuk menghentikan sisa yang tidak diketahui daripada mengalihkan tingkah laku pemejalan aloi.
A357 lwn A356 lwn 356: Tempat Nombor Berpisah
Ketiga-tiga aloi ini sering disebut secara bergantian, dan pada semakan lukisan ia boleh kelihatan seperti varian perkeranian. Mereka tidak. Jadual di bawah menunjukkan nilai T6 yang diterbitkan biasa; nombor sebenar bergerak dengan proses pemutus, ketebalan bahagian, dan kedudukan kupon dipotong.
| Ciri | 356-T6 | A356-T6 | A357-T6 |
|---|---|---|---|
| Julat magnesium (berat%) | 0.20 - 0.45 | 0.20 - 0.45 | 0.40 - 0.70 |
| besi limit (wt%) | 0.20 - 0.35 | 0.20 maks | 0.20 maks, often 0.15 |
| Kekuatan tegangan | Sekitar 230 MPa | Sekitar 275 MPa | Sekitar 310 MPa |
| Kekuatan hasil | Sekitar 165 MPa | Sekitar 205 MPa | Sekitar 255 MPa |
| Pemanjangan | 3 - 5 peratus | 5 - 7 peratus | 4 - 6 peratus |
| Penggunaan biasa | Perumahan am, penutup | Kurungan struktur, roda | Perumah beban tinggi, bahagian aeroangkasa |
Bacaan praktikal: jika analisis tekanan anda menganggap kekuatan hasil A357 dan anda menerima A356, anda telah kehilangan kira-kira 50 MPa margin secara senyap-senyap. Pada bahagian dengan faktor keselamatan 3, itu tidak kelihatan. Pada bahagian bersaiz kepada faktor keselamatan 1.4, ia adalah perbezaan antara ujian keletihan lulus dan reka bentuk semula.
Rawatan Haba: Mengapa Kimia Sahaja Tidak Mencukupi
Anda boleh memukul setiap nombor dalam Jadual 1 dan masih menghasilkan bahagian lembut. Aloi hanya mencapai kekuatan tertentu selepas kitaran T6 tiga peringkat, dan setiap peringkat mempunyai tingkap praktikal yang sempit.
- Rawatan larutan pada kira-kira 540 darjah Celcius selama 6 hingga 12 jam, cukup lama untuk melarutkan semula fasa yang kaya dengan magnesium ke dalam larutan pepejal.
- Pelindapkejutan, biasanya ke dalam air suam atau mandi polimer, cukup pantas untuk memerangkap larutan pepejal supertepu tetapi cukup perlahan untuk mengelakkan bahagian nipis melengkung.
- Penuaan buatan pada kira-kira 155 hingga 170 darjah Celsius selama 4 hingga 8 jam untuk mendakan zarah magnesium silisid halus yang melakukan pengukuhan sebenar.
Mod kegagalan klasik ialah kelewatan pelindapkejutan yang lebih lama daripada yang boleh diterima oleh aloi. A357 adalah lebih sensitif di sini daripada A356 kerana pemuatan magnesium yang lebih tinggi bermakna lebih banyak bahan terlarut perlu dikekalkan dalam larutan. Kelewatan selama beberapa minit antara menarik beban dan memukul tangki pelindapkejut boleh menurunkan kekuatan hasil jauh di bawah minimum yang ditetapkan sementara meninggalkan kekuatan tegangan hanya terjejas sedikit, yang menjadikan masalah sukar dikesan dengan satu pemeriksaan kekerasan.
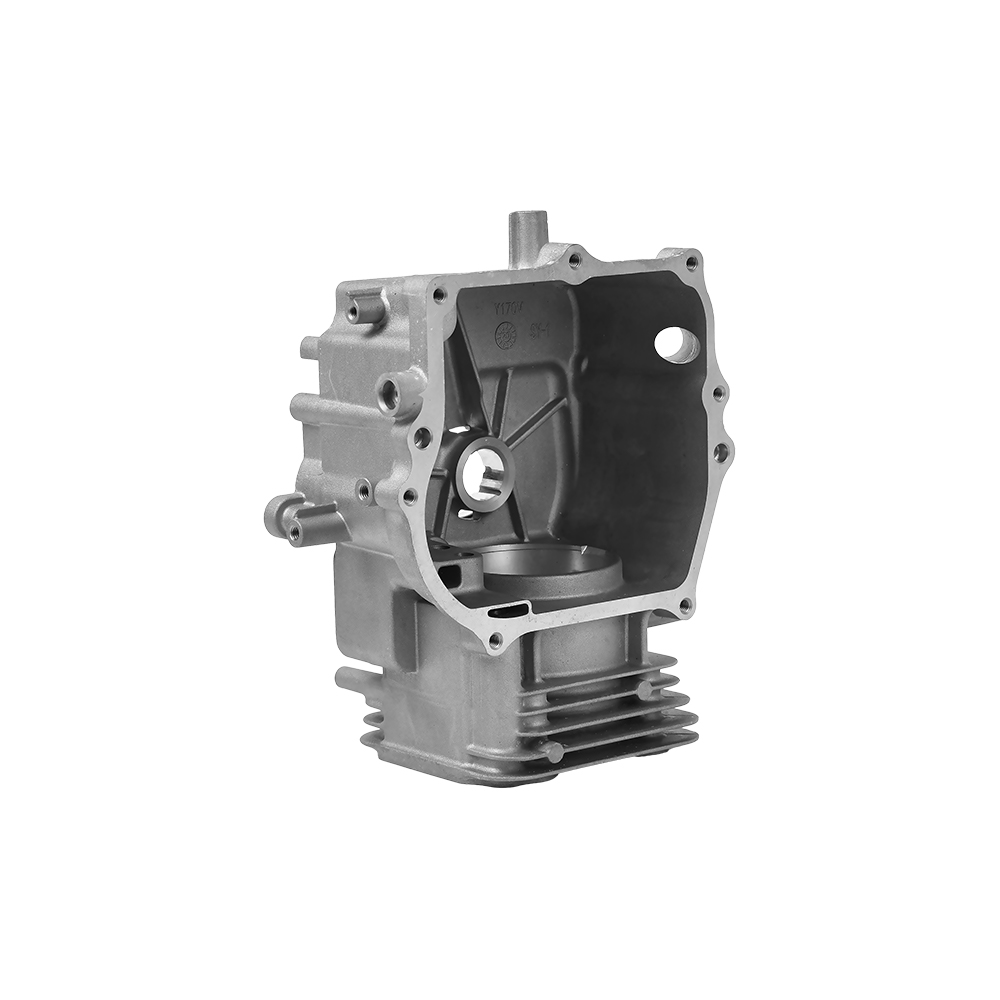
Bahagian silinder enjin aluminium yang dirawat haba dan tuangan struktur yang serupa adalah ilustrasi yang baik bagi hasil. Geometri yang sama, dituangkan daripada leburan yang sama, boleh keluar dari relau sama ada pada kekuatan hasil 250 MPa atau 290 MPa bergantung semata-mata pada cara pelindapkejutan diuruskan.
 aluminium Auto Engine Cylinder Parts Alat Ganti Pemindah Beras Lihat Produk →
Laluan Pemutus Mengubah Perkara yang Dihasilkan oleh Kimia Yang Sama
A357 merupakan aloi keluarga graviti. Ia dituangkan ke dalam acuan pasir, cengkerang pelaburan, acuan keluli kekal, dan acuan die tekanan rendah. Ia tidak sesuai semula jadi untuk tuangan die tekanan tinggi konvensional, dan sebabnya ialah gas, bukan kimia.
Tuangan die tekanan tinggi mengisi dadu dalam milisaat dan memerangkap udara dan produk penguraian pelincir di dalam logam. Lompang tersebut tidak dapat dilihat sehingga bahagian tersebut masuk ke dalam relau rawatan larutan pada suhu 540 darjah Celsius, di mana tekanan dalaman meningkat dan permukaan melepuh. A357 bergantung pada T6 untuk mencapai kekuatannya, jadi proses dan aloi menarik ke arah yang bertentangan. Jika anda mahukan bahan kimia A357 dalam bahagian tekanan tinggi, anda biasanya perlu menerima keadaan as-cast atau suhu rendah dan kekuatan yang lebih rendah.
Tuangan die tekanan rendah terletak di tempat tengah yang berguna. Pengisian perlahan dan terkawal, tiub riser menyuap logam di bawah tekanan melalui pemejalan, dan perangkap gas jauh lebih rendah daripada pukulan tekanan tinggi. Itu menjadikan tekanan rendah A357 laluan realistik untuk bahagian yang memerlukan kawalan ketebalan dinding dan sifat T6 penuh. Jika anda mahukan latar belakang bagaimana proses mengisi rongga, penjelasan ini tentang cara tuangan die aluminium berfungsi berjalan melalui urutan isian langkah demi langkah.
Perbandingan praktikal tiga laluan untuk kerja jenis A357:
- Tuangan pasir memberikan kebebasan reka bentuk yang paling besar dan pemejalan yang paling perlahan, yang mengasarkan struktur mikro dan merendahkan pemanjangan melainkan penyejukan digunakan.
- Tuangan acuan kekal mempercepatkan penyejukan, menapis struktur butiran, dan biasanya menambah 20 hingga 30 MPa kekuatan tegangan ke atas pasir untuk aloi yang sama.
- Tuangan die tekanan rendah menggabungkan acuan kekal dengan pengisian terkawal, mengekalkan keliangan gas cukup rendah untuk kitaran T6 penuh pada bahagian berdinding tebal.
 Bahagian Badan Silinder Kereta aluminium Die Casting Gasoline Engine Case Lihat Produk →
Kecacatan yang Dijejaki Kembali kepada Komposisi atau Pengendalian Leburan
Kebanyakan penolakan A357 bukan disebabkan oleh aloi yang salah. Mereka disebabkan oleh pencairan yang dirawat dengan salah. Lima masalah yang berulang adalah ini:
Keliangan gas. Keterlarutan hidrogen dalam aluminium cair adalah kira-kira dua puluh kali ganda keterlarutannya dalam aluminium pepejal. Mana-mana hidrogen yang tertinggal dalam cair selepas penyahgasan menjadi liang bulat apabila logam membeku. Pembaikan adalah penyahgasan berputar dengan argon atau nitrogen ditambah dengan cas bersih dan kering, dan tahap hidrogen yang diukur di bawah kira-kira 0.15 ml setiap 100 g aluminium untuk kerja struktur.
Keliangan pengecutan. A357 mengecut kira-kira 6 hingga 7 peratus mengikut volum pada pemejalan. Laluan suapan, riser dan kesejukan perlu direka bentuk supaya cecair terakhir yang membeku berada di dalam riser dan bukannya di dalam bolt boss. Peralihan tebal-ke-nipis ialah tempat ini muncul dahulu.
Kemasukan oksida. Aluminium oksida terbentuk dalam beberapa saat pada permukaan cair yang terganggu. Tumpahan bergelora melipat filem itu ke dalam tuangan, dan ia menghasilkan kecacatan linear yang muncul pada muka yang dimesin sebagai coretan gelap yang tidak akan menggilap.
Koyak panas. Kandungan silikon A357 memberikannya rintangan yang baik, tetapi silikon yang rendah atau cair yang ditapis bijirin yang teruk akan koyak di sudut dalaman yang tajam semasa minit pertama penyejukan. Jejari sudut dan simpan titanium di tengah julatnya.
Melepuh semasa T6. Ini ialah kegagalan pemilihan proses dan bukannya kegagalan kimia, dan ini adalah satu-satunya sebab yang paling biasa pembeli mendapati bahawa laluan pemutus pilihan mereka tidak dapat menyampaikan sifat marah yang ditentukan.
Tempat Bahagian A357 Mendapat Simpanan Mereka
A357 muncul di mana-mana penuangan perlu membawa beban, bertahan daripada getaran dan masih mempunyai toleransi dimesin. Aplikasi di bawah semuanya berkongsi corak itu.
- Tuangan struktur pesawat dan rotorcraft, di mana berat adalah kritikal dan hayat keletihan adalah kes reka bentuk yang mengawal.
- Suspensi automotif dan nod casis, termasuk lengan kawalan, buku jari dan kurungan subframe.
- Pam, pemampat dan perumah hidraulik yang melihat tekanan dalaman dan pemuatan kitaran.
- Perumah motor dan penutup hujung, di mana aloi perlu menahan gerek galas sepanjang kitaran haba.
- Pendesak dan komponen berputar, di mana keseimbangan antara kekuatan dan pemanjangan menentukan margin pecah.
- Komponen pengurusan terma dalam rangkaian kuasa elektrik, di mana gabungan kekakuan dan laluan haba lebih penting daripada kekuatan tegangan mentah.
Perumahan motor die cast ialah kajian kes yang mewakili. Bahagian itu biasanya mempunyai dinding silinder nipis, bebibir pelekap tebal, dan tempat duduk galas bermesin pada setiap hujungnya. Ketiga-tiga ciri tersebut menarik tingkah laku pemejalan dalam tiga arah berbeza serentak: dinding mahukan penyejukan pantas, bebibir mahu makan, dan gerek mahukan kestabilan dimensi selepas rawatan haba. Mendapatkan ketiga-tiga daripada satu aloi bermakna mengekalkan jarak pertengahan silikon untuk kecairan, jarak pertengahan magnesium untuk kekuatan, dan besi pada hujung rendah untuk kebolehmesinan.
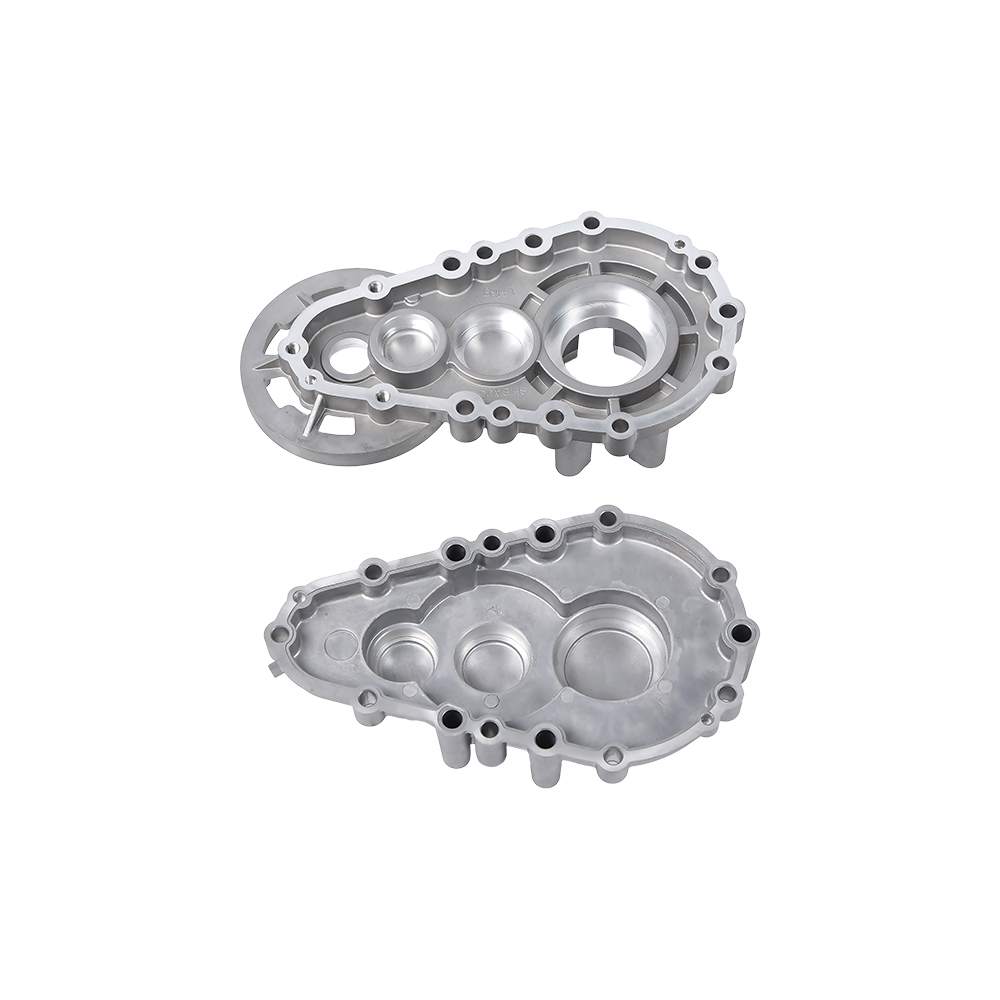
 aluminium Die Cast Motor Housing 375 aluminium Die Casting Gearbox Housing Lihat Produk →
Senarai Semak Perolehan Sebelum Anda Melepaskan Pesanan Belian
Beberapa soalan di hadapan menghapuskan kebanyakan risiko daripada pesanan A357. Selesaikan mereka dalam susunan ini dan perbualan teknikal menjadi pendek.
- Confirm perangai, bukan setakat aloi. A357-F, A357-T5 dan A357-T6 adalah produk yang berbeza dengan tahap kekuatan yang berbeza, dan lukisan perlu menyatakan yang mana satu.
- Minta sasaran magnesium dan besi, bukan sahaja had. Pembekal yang menyasarkan 0.45 peratus magnesium menghantar A356 dengan label A357 dengan berkesan.
- Nyatakan dari mana kupon ujian mekanikal akan dipotong. Potongan kupon dari riser akan sentiasa kelihatan lebih baik daripada satu potongan dari bahagian tersebut.
- Setuju dengan rekod rawatan haba. Masa penyelesaian, kelewatan pelindapkejutan, dan suhu penuaan adalah tiga nombor yang menentukan keputusan.
- Tentukan kriteria penerimaan untuk kekukuhan dalaman sebelum artikel pertama, kerana hasil radiografik dan keratan memacu perubahan alatan.
- Sahkan elaun pemesinan. Mesin A357 dengan bersih, tetapi tompok keras daripada pengasingan atau eutektik kasar akan memusnahkan sisipan karbida dan jadual penghantaran tepat pada masa pada masa yang sama.
Jika anda mahukan jawapan lurus sama ada geometri anda sesuai dengan A357 atau aloi yang berbeza, hantar lukisan dan panggilan keluar aloi kepada pasukan kejuruteraan kami dan kami akan kembali dengan laluan proses, perangai yang boleh dicapai, dan elaun pemesinan dalam satu balasan.
Soalan Lazim Mengenai Komposisi Aloi Aluminium A357
Adakah A357 sama dengan 357.0?
Mereka merujuk kepada keluarga yang sama. A357 ialah sebutan tuangan yang digunakan dalam piawaian tuangan aluminium, dan 357.0 ialah sebutan Persatuan Aluminium untuk komposisi yang sama. Apabila anda melihat 357.0-T6 atau A357-T6 pada lukisan, bacanya sebagai bahan yang sama dan semak had magnesium dan besi untuk kepastian, kerana lukisan lama kadangkala membawa elaun besi yang lebih longgar daripada amalan semasa.
Bolehkah A357 dijadikan die cast tekanan tinggi?
Ia boleh dituang dalam mesin tuangan mati tekanan tinggi, tetapi ia tidak boleh dengan mudah diberi rawatan T6 penuh selepas itu kerana gas yang terperangkap mengembang pada suhu larutan dan melepuh permukaan. Dalam praktiknya, bahagian A357 tekanan tinggi dibekalkan dalam keadaan as-cast atau sengaja di bawah umur. Jika lukisan memerlukan A357-T6, bahagian itu hendaklah disalurkan ke tuangan die tekanan rendah, acuan kekal, pasir atau tuangan pelaburan.
Mengapakah harga A357 lebih tinggi daripada A356?
Tiga sebab. Had besi yang lebih ketat memerlukan bahan cas yang lebih bersih dan kawalan cair yang lebih baik, yang mengurangkan jumlah sekerap kos rendah yang boleh digunakan oleh faundri. Pemuatan magnesium yang lebih tinggi bermakna kawalan proses yang lebih ketat semasa rawatan larutan. Dan laluan proses yang boleh menyampaikan hasil T6 tulen, seperti tekanan rendah atau acuan kekal, mempunyai masa kitaran yang lebih lama daripada pukulan tekanan tinggi.
Bagaimanakah cara saya mengesahkan kandungan magnesium pada lot masuk?
Spektrometri pelepasan optik pada sampel yang disejukkan dari tuang adalah kaedah standard, dan ia hanya mengambil masa beberapa minit setelah sampel disediakan. Minta angka magnesium dilaporkan sebagai nombor dan bukannya sebagai hantaran atau gagal terhadap tingkap yang luas, dan sampel lebih daripada satu lokasi pada tuangan besar kerana magnesium boleh mengasingkan semasa pemejalan perlahan.
Adakah A357 memerlukan berilium?
Tidak, dan banyak spesifikasi melarangnya. Penambahan berilium sebanyak 0.04 hingga 0.07 peratus meningkatkan morfologi fasa galas besi dan boleh membantu dengan tingkah laku kulit oksida, tetapi ia memperkenalkan keperluan pengendalian di kedai cair dan dalam pemesinan. Kebanyakan kerja struktur dilakukan dengan A357 bebas berilium dan sebaliknya had besi yang ketat.
Bolehkah bahagian A357 dikimpal?
Mereka boleh, dengan pengisi yang betul dan kawalan proses, tetapi mengimpal bahagian T6 mencipta zon terjejas haba tempatan yang kehilangan kekuatan. Di mana kimpalan bukan struktur, ini tidak menjadi masalah. Di mana kimpalan terletak di laluan beban, reka bentuk harus menganggap pengurangan kekuatan tempatan di zon itu dan mengambil kiranya.
Apakah kemasan permukaan dan toleransi yang boleh saya jangkakan?
Permukaan sebagai tuangan daripada acuan kekal atau acuan bertekanan rendah biasanya mendarat di antara 3.2 dan 6.3 mikrometer Ra, bergantung pada salutan cetakan dan ketebalan dinding. Muka yang dimesin dihadkan oleh perkakas dan pelekap dan bukannya oleh aloi, dan toleransi pemesinan am tambah atau tolak 0.05 mm pada lubang dan muka kritikal adalah rutin pada tuangan yang stabil.
Adakah A357 sesuai untuk bahagian dinding nipis?
Ya, dalam had. Kandungan silikon 7 peratus memberikan kecairan yang baik, dan dinding hingga kira-kira 3 mm boleh dicapai dalam acuan kekal atau tuangan tekanan rendah. Di bawah itu, cabaran beralih daripada kecairan kepada kadar pemejalan: bahagian nipis menyejuk dengan cepat sehingga silisid magnesium boleh kekal sebahagiannya tidak terlarut walaupun selepas rawatan penyelesaian penuh, dan bahagian itu tidak akan mencapai sifat kimia yang dicadangkan.
Untuk menutup gelung: Komposisi aloi aluminium A357 ditakrifkan oleh 6.5 hingga 7.5 peratus silikon, 0.40 hingga 0.70 peratus magnesium, dan maksimum 0.20 peratus besi, dengan unsur selebihnya dipegang pada paras surih dan aluminium membentuk baki. Julat magnesium adalah apa yang memisahkannya daripada A356 dan memberikannya kira-kira 50 MPa kekuatan hasil tambahan dalam keadaan T6. Had besi adalah apa yang mengekalkan kemuluran. Dan laluan pemutus serta disiplin pelindapkejutan memutuskan sama ada salah satu daripada kelebihan tersebut benar-benar muncul di bahagian siap.
Jika petikan untuk A357-T6 kelihatan lebih murah daripada yang lain, jawapannya biasanya di salah satu daripada tiga tempat: sasaran magnesium, siling besi, atau perangai yang sebenarnya dihantar. Minta nombor dan hujah tamat dengan cepat.