Bahasa


Rumah / Berita / Berita Industri / Tuangan Aluminium Tersuai: Panduan Pemilihan Proses, Toleransi & Pembekal
Jawapan langsung dahulu: tuangan aluminium tersuai ialah bahagian logam yang dihasilkan dengan mencairkan aloi aluminium, membentuknya dalam acuan boleh guna semula, dan kemudian memadankan lukisan anda untuk geometri, toleransi dimensi dan kemasan permukaan. Untuk pengeluaran berjalan dari beberapa ratus hingga beberapa juta keping setiap tahun, tuangan biasanya merupakan laluan paling menjimatkan ke bahagian yang ringan, kuat, dan pengalir haba jika dibandingkan dengan pemesinan daripada bilet pepejal atau fabrikasi daripada kepingan logam.
Kejayaan anda bergantung pada empat keputusan: aloi yang mana, proses pemutus yang mana, toleransi yang anda perlukan sebenarnya, dan pembekal yang anda pilih . Pilihan ini saling berkaitan, dan menukar satu akan memberi kesan kepada yang lain. Maklumat di bawah memberi anda asas praktikal untuk membuat keempat-empat pilihan tanpa meninggalkan wang di atas meja.
Ia juga membayar untuk bekerja dengan rakan kongsi yang mengawal keseluruhan rantai, perkakas, tuangan dan pemesinan CNC, di bawah satu bumbung. Apabila satu pasukan bertanggungjawab untuk semua langkah, perubahan kejuruteraan dikendalikan dengan lebih cepat, toleransi dicapai dengan kurang bolak-balik, dan bahagian itu tiba dengan cerita yang konsisten dari awal hingga akhir.
Mengapa Aloi Aluminium Merupakan Bahan Lalai untuk Bahagian Cast Tersuai
Aluminium dipilih lebih kerap daripada mana-mana logam bukan ferus lain untuk bahagian tuang tersuai, dan nombor menerangkan sebabnya. Ketumpatannya ialah 2.7 g/cm³, kira-kira satu pertiga daripada keluli pada 7.85 g/cm³ . Bergantung pada aloi, kekonduksian terma jatuh kira-kira antara 90 dan 160 W/m·K, dan tuangan die tekanan tinggi menghasilkan dinding bunyi senipis 2 mm. Ketiga-tiga sifat ini membolehkan reka bentuk ringan, menghilangkan haba yang bergantung kepada pengeluar automotif, elektronik dan jentera.
Memilih Aloi Tuangan Yang Tepat
Pilihan aloi perlu dipadankan dengan proses tuangan. A380 dan ADC12 mendominasi tuangan die tekanan tinggi. A356 ialah piawaian untuk acuan bertekanan rendah, acuan kekal dan tuangan pasir. Perbezaan ditunjukkan dalam kekuatan tegangan, pemanjangan, dan kekonduksian terma.
| Aloi | Proses Pemutus | Kekuatan Tegangan (MPa) | Kekuatan Hasil (MPa) | Pemanjangan (%) | Kekonduksian Terma (W/m·K) |
|---|---|---|---|---|---|
| A380 | Tuangan die tekanan tinggi | 320 | 160 | 3.5 | 96 |
| ADC12 | Tuangan die tekanan tinggi | 310 | 150 | 2.5 | 92 |
| A356 (T6) | Bertekanan rendah / acuan kekal / pasir | 262 | 186 | 6 hingga 12 | 150 |
| A413 | Tuangan die tekanan tinggi | 295 | 130 | 3.5 | 121 |
Jika bahagian anda mesti ketat tekanan dalam bahagian nipis, A413 ialah pilihan biasa kerana ia menghasilkan lebih sedikit liang mikro dalam cetakan cepat mengisi. Jika anda memerlukan kemuluran, A356 dalam suhu T6 adalah pilihan yang lebih baik. Sahkan nilai sasaran anda terhadap simulasi struktur anda sendiri; titik lemah hampir tidak pernah data bahan yang diterbitkan tetapi keliangan dalaman bahagian tebal.
Empat Proses Tuangan untuk Bahagian Aluminium Tersuai
Hampir setiap projek tuangan aluminium tersuai menggunakan salah satu proses ini: tuangan acuan tekanan tinggi, tuangan acuan tekanan rendah, tuangan acuan kekal atau tuangan pasir. Setiap satu mempunyai pertukaran yang berbeza antara masa kitaran, kos perkakas, keliangan dan ketebalan dinding yang boleh dicapai. Memahami asas setiap proses membantu anda mengelak daripada menentukan proses yang sama ada terlalu mahal atau tidak dapat mencapai kualiti yang diperlukan. Untuk penjelasan yang lebih mendalam tentang kaedah, baca prinsip asas tuangan die aluminium dalam panduan teknikal kami.
| Proses | Ketebalan Dinding | Masa Kitaran Biasa | Kos Perkakas | Risiko Keliangan | Jilid Tahunan Biasa |
|---|---|---|---|---|---|
| Tuangan die tekanan tinggi | 2 hingga 4 mm | 30 hingga 90 saat | tinggi | Sederhana (keliangan gas) | Lebih daripada 10,000 |
| Tuangan die tekanan rendah | 3 hingga 8 mm | 3 hingga 10 minit | Sederhana | rendah | 1,000 hingga 50,000 |
| Acuan / graviti kekal | 3 hingga 8 mm | 5 hingga 20 minit | Sederhana | rendah to medium | 500 hingga 10,000 |
| Tuangan pasir | 4 hingga 10 mm | 30 minit hingga beberapa jam | rendah | rendah | 1 hingga 1,000 |
Tuangan die tekanan tinggi menawarkan kitaran terpantas dan permukaan paling tajam, tetapi isian logam yang pantas memperkenalkan risiko keliangan gas yang lebih tinggi. Tuangan die tekanan rendah mengisi acuan dari bawah dengan tekanan terkawal, jadi bahagiannya lebih padat dan lebih mudah untuk membuat tekanan ketat; inilah sebabnya tekanan rendah diutamakan untuk bahagian hidraulik dan struktur. Tuangan acuan kekal adalah jalan tengah untuk isipadu sederhana dan bahagian yang memerlukan rawatan haba. Tuangan pasir masih merupakan jawapan yang tepat untuk prototaip, bahagian yang sangat besar dan siri kecil.
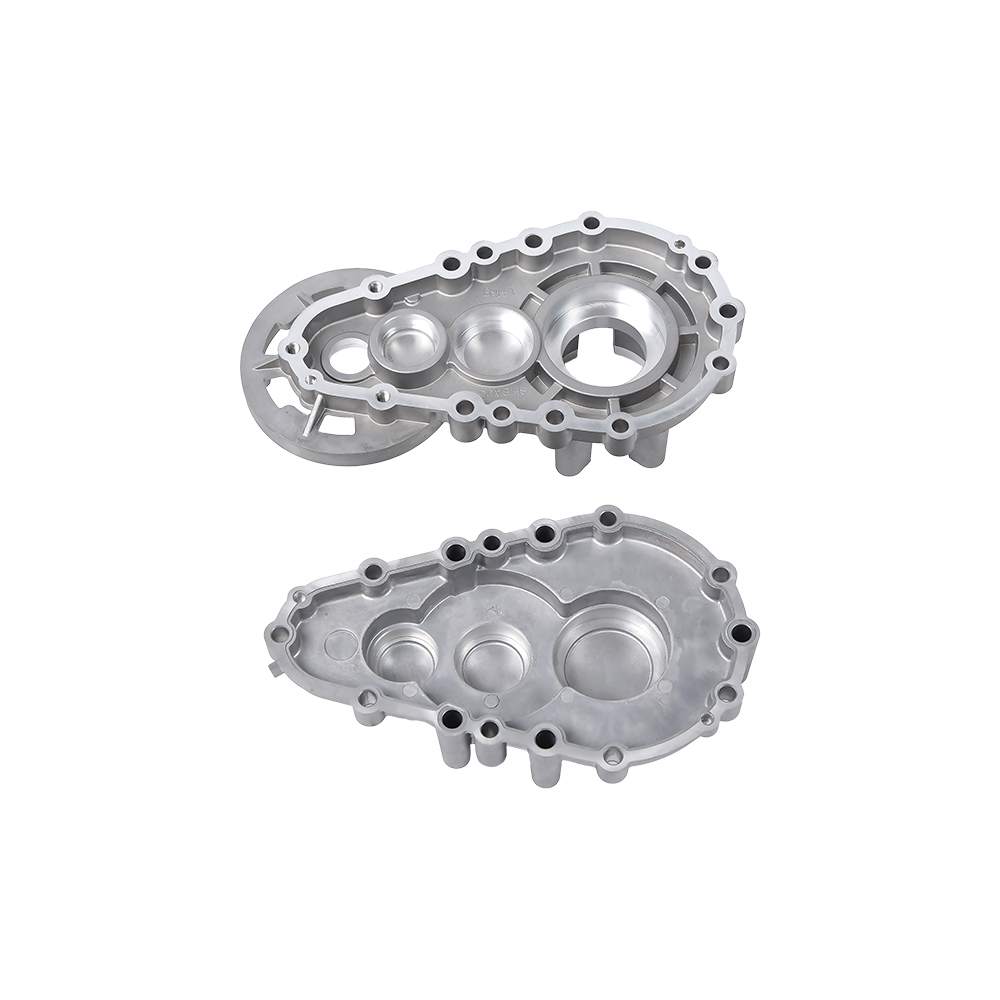
 Perumahan Kotak Gear Tuang Aluminium Die untuk Aplikasi Ketat Tekanan Perumahan kotak gear ini sesuai untuk bahagian yang memerlukan pemesinan pada permukaan bearing dan pengedap. Tuangan tekanan rendah menghasilkan logam yang lebih padat dengan liang dalaman yang lebih sedikit, mengurangkan kecacatan selepas pemesinan. Lihat Produk →
Banyak penilaian pembekal gagal kerana mereka hanya membandingkan harga tuangan die. Pada hakikatnya proses menentukan keputusan mekanikal. Perumah kotak gear yang akan dimesin untuk galas dan muka tertutup, contohnya, mendapat manfaat daripada tuangan tekanan tinggi tekanan rendah atau dikawal dengan teliti, kerana pemesinan akan membuka liang dalaman dan menjadikan lubang gas tersembunyi menjadi kecacatan permukaan.
Peraturan Geometri Yang Memudahkan Pengeluaran Tuangan Aluminium Tersuai
Laluan terpantas ke sebut harga yang lebih rendah dan penolakan pengeluaran yang lebih sedikit ialah mengikut reka bentuk asas untuk pemutus. Satu-satunya peraturan yang paling penting ialah mengekalkan ketebalan dinding yang seragam. Tuangan die biasanya menggunakan dinding antara 2 mm dan 4 mm . Apabila anda memerlukan kekakuan, tambahkan rusuk dan bukannya meningkatkan keseluruhan dinding.
Lima Parameter Reka Bentuk Yang Mempunyai Kesan Terbesar
- Draf sudut 1 hingga 3 darjah pada kedua-dua dinding dalam dan luar. Tanpa draf yang mencukupi, bahagian itu melekat dalam acuan, dan lontar paksa boleh memesongkan geometri.
- Jejari sudut dalaman sekurang-kurangnya 0.5 mm, idealnya 1.0 mm. Sudut tajam menumpukan tekanan dan meningkatkan risiko koyak panas dalam aluminium.
- Ketebalan rusuk pada 70% hingga 80% daripada dinding bersebelahan. Tulang rusuk yang setebal dinding mencipta tanda sinki pada permukaan bertentangan.
- Nisbah ketinggian bos kepada diameter di bawah 2:1. Bos yang tinggi mengecut secara tidak sekata dan menyebabkan hanyut dimensi di bahagian atas.
- Elakkan lubang buta lebih dalam daripada tiga kali diameternya, jika tidak, anda memerlukan tarikan teras yang mahal dan berisiko bahagiannya terkoyak semasa lontar.
Di mana untuk menjadi tegas dan di mana untuk menjadi longgar
Toleransi yang lebih menentukan ialah pembunuh bajet yang paling biasa dalam tuangan aluminium tersuai. Hanya muka pengedap, lubang bearing dan permukaan pelekap memerlukan kelas yang ketat. Semua permukaan lain harus dibiarkan mengikut keupayaan semula jadi proses. Lebih banyak dimensi yang anda ketatkan, lebih banyak langkah pemesinan dan masa pemeriksaan yang anda tambahkan, dan harga meningkat dengan cepat.
Toleransi dan Kemasan Permukaan: Perkara Yang Lukisan Anda Boleh Minta Secara Realistik
Dimensi tuangan dan dimensi dimesin bukanlah perkara yang sama. Dimensi linear as-cast pada tuangan die tekanan tinggi biasanya berlaku /- 0.10 mm dalam 25 mm pertama , manakala gerek mesin dipegang secara rutin /- 0.02 mm . Langkah pertama ialah memisahkan dua kumpulan ini pada lukisan anda.
| Proses | Toleransi Linear (25 mm Pertama) | Tambahan setiap 25 mm | Ra Penamat Permukaan (mikron) |
|---|---|---|---|
| Tuangan die tekanan tinggi | /- 0.10 mm | /- 0.02 mm | 1.6 hingga 3.2 |
| Tuangan die tekanan rendah | /- 0.20 mm | /- 0.05 mm | 3.2 hingga 6.3 |
| Acuan kekal | /- 0.25 mm | /- 0.05 mm | 3.2 hingga 6.3 |
| Tuangan pasir | /- 0.8 mm | /- 0.1 mm | 6.3 hingga 12.5 |
Muka rata yang dimesin dengan mudah mencapai Ra 0.8 mikron, manakala muka as-cast yang baik berada dalam julat Ra 3.2 mikron. Untuk bahagian seperti badan injap di mana pengedap adalah kritikal, spesifikasi harus sentiasa memerlukan pemesinan muka pengedap. Untuk kawasan tidak berfungsi, biarkan permukaan as-cast dan jimatkan kos langkah tambahan.
Tempat Tuangan Aluminium Tersuai Digunakan, dan Perkara yang Dituntut oleh Setiap Industri
Setiap industri yang menggunakan tuangan aluminium tersuai memacu keperluan yang berbeza. Memahami profil permintaan itu membantu anda menentukan spesifikasi pembelian anda sendiri.
- Kenderaan automotif dan tenaga baharu: blok enjin, perumah kotak gear, pam air dan perumah motor elektrik. Berat ringan dan kekonduksian terma adalah penentu. Isipadu bahagian biasanya tinggi, jadi tuangan die mendominasi.
- Motosikal dan peralatan kuasa kecil: kotak engkol dan kotak penghantaran. Rintangan keletihan getaran adalah kritikal.
- Jentera pertanian: kotak gear pemindahan padi dan kotak gear penanam mikro. Pemuatan habuk, kelembapan dan kejutan memerlukan bahagian dinding yang teguh dan pengedap yang ketat.
- Hidraulik dan pneumatik: badan injap, pam brek, dan badan pengawal tekanan. Keliangan rendah dan keketatan tekanan adalah kriteria utama.
- Mesin elektronik dan elektrik: perumah motor, substrat pelesapan haba untuk kenderaan tenaga baharu, dan selongsong penderia. Kestabilan dimensi dan prestasi terma paling penting.
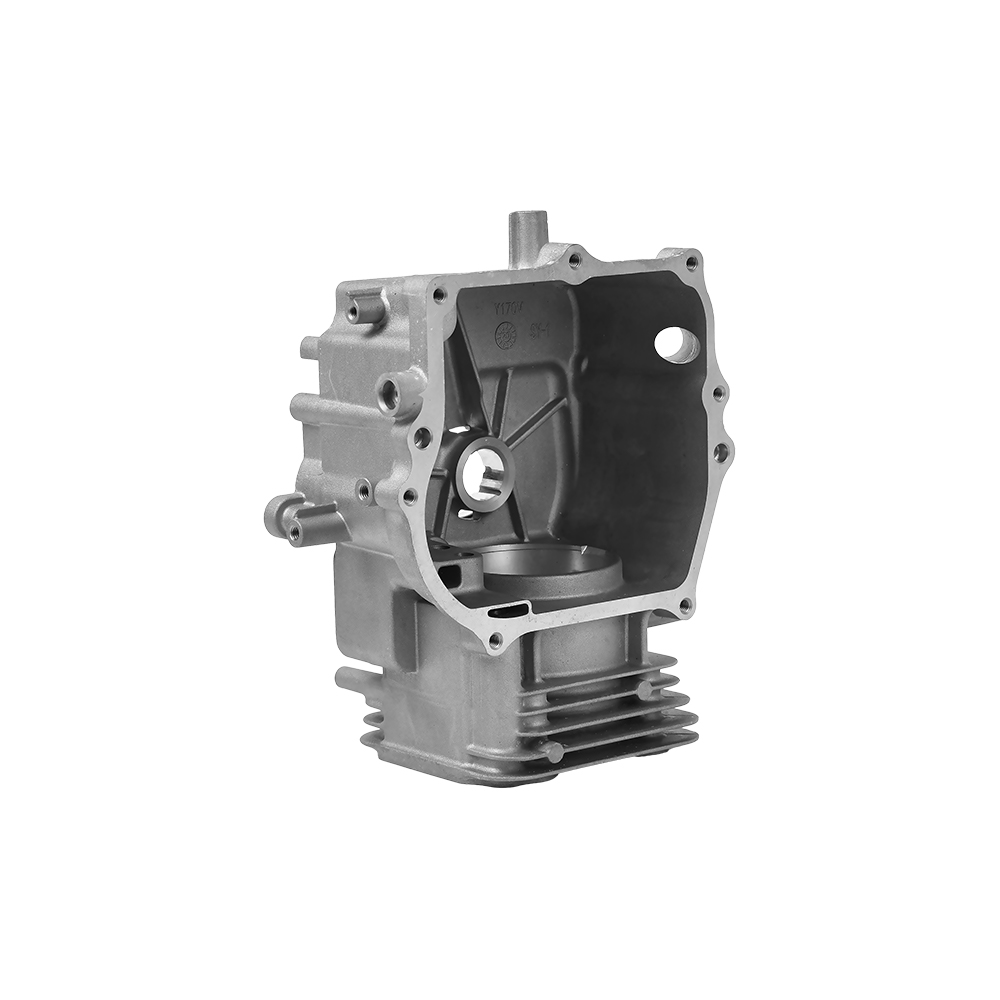
 Bahagian Silinder Enjin Auto Aluminium untuk Kelayakan Pembekal Menilai keupayaan pembekal dengan memeriksa sama ada mereka telah menghasilkan bahagian silinder enjin yang serupa. Pengalaman terdahulu mereka membantu menjangkakan isu keliangan dan ubah bentuk yang tidak ditunjukkan dalam lukisan. Lihat Produk →
Ia adalah luar biasa untuk satu faundri mempunyai kekuatan yang sama dalam semua sektor ini. Soalan yang tepat untuk ditanyakan kepada pembekal bukanlah "bolehkah anda menuang aluminium" tetapi "adakah anda telah menghasilkan bahagian yang serupa dengan saya". Pembekal yang telah membuat pam air kenderaan dan perumah kotak gear, sebagai contoh, akan menjangkakan masalah keliangan dan ubah bentuk yang tidak muncul pada lukisan.
Pemacu Kos dan Masa Utama Realistik untuk Tuangan Aluminium Tersuai
Jumlah kos tuangan aluminium tersuai terdiri daripada perkakasan, harga sekeping dan operasi kemasan. Perkakas adalah pelaburan sekali sahaja dan bergantung pada saiz bahagian, kiraan rongga dan kerumitan acuan. Harga sekeping bergantung pada masa kitaran dan penggunaan bahan. Kemasan bergantung pada berapa banyak operasi yang diperlukan lukisan anda.
- Perkakas: acuan tuangan mati tekanan tinggi rongga tunggal untuk perumahan bersaiz sederhana biasanya berkisar dari $10,000 hingga $50,000 , bergantung pada geometri dan gred keluli. Corak tuangan pasir boleh berharga di bawah $3,000, jadi untuk volum rendah ia lebih menjimatkan walaupun kos kepingan lebih tinggi.
- Harga aloi: harga aluminium mengikut kadar London Metal Exchange (LME). Pembekal yang bertanggungjawab memasukkan klausa pelarasan logam supaya program pengeluaran yang panjang tidak menjadi tidak menguntungkan.
- Masa kitaran: kitaran tuangan die diukur dalam beberapa saat, manakala kitaran acuan tekanan rendah dan kekal berjalan dalam beberapa minit. Perbezaan ini mendominasi harga sekeping.
- Operasi sekunder: pemesinan, penorehan, anodisasi dan ujian kebocoran setiap menambah kos. Menggabungkan mereka dengan pembekal tunggal mengurangkan perbelanjaan logistik dan pentadbiran.
Garis masa projek biasa kelihatan seperti ini: perkakas mengambil masa 4 hingga 8 minggu dari kelulusan lukisan, sampel dan laporan dimensi menyusul dalam masa 2 hingga 3 minggu selepas perkakas selesai, dan pengeluaran siri bermula setelah sampel diluluskan. Itu memberikan jumlah yang realistik 7 hingga 12 minggu dari permulaan hingga pengeluaran besar-besaran untuk bahagian yang lurus.
Cara Menyaring Pembekal Tuangan Aluminium Tersuai
Harga perlu tetapi tidak mencukupi. Apa yang lebih penting ialah berapa banyak proses yang dikawal oleh pembekal secara dalaman. Pemutus dan pemesinan adalah disiplin yang berbeza, dan apabila ia berasingan, masalah toleransi menjadi latihan menuding jari.
 Injap Hidraulik Tuangan Die Aluminium dengan Kawalan Dalaman Pilih pembekal yang mengawal pemutus dan pemesinan untuk mengelakkan pertikaian toleransi. Bahagian ujian mudah mendedahkan keupayaan dimensi sebenar keseluruhan proses. Lihat Produk →
Enam Soalan untuk Ditanya Sebelum Anda Menghantar Lukisan
- Adakah pembekal menawarkan tuangan tekanan tinggi dan tekanan rendah? Julat itu penting apabila projek berkembang.
- Adakah pemesinan CNC dilakukan secara dalaman? Ini ialah cara terpantas untuk menyelesaikan masalah toleransi yang ditemui semasa kelulusan sampel.
- Adakah mereka mempunyai proses ketidakpatuhan yang didokumenkan? Anda ingin tahu cara kerja semula dan pemeriksaan semula akan dikendalikan.
- Bolehkah mereka membuktikan bahagian yang serupa? Minta rekod penghantaran atau cerita kes, bukan sahaja stok foto peralatan.
- Apakah prosedur kelulusan sampel standard? Pembekal harus menentukan laporan artikel pertama dengan nilai terukur setiap lukisan anda.
- Seberapa cepat mereka menjawab soalan teknikal? Pembekal yang menjawab soalan lukisan dalam masa 24 jam juga berkemungkinan akan bertindak balas dengan cepat semasa pengeluaran.
Satu ujian praktikal ialah menghantar satu bahagian mudah dengan toleransi yang lebih luas daripada yang diperlukan pada satu dimensi, kemudian lihat apa yang pembekal datang kembali. Pembekal matang akan memberitahu anda kelas toleransi yang sebenarnya boleh mereka pegang.
Kawalan Kualiti Yang Memastikan Setiap Kelompok Konsisten
Projek penuangan tidak selesai apabila sampel pertama diluluskan. Cabaran sebenar adalah untuk memastikan sepuluh ribu bahagian seterusnya sama dengan sampel. Proses panas hanyut: suhu cair, kelajuan suntikan, suhu mati, dan masa penyejukan semuanya mengubah struktur liang dan dimensi akhir.
Pusat Pemeriksaan Yang Penting pada Setiap Pesanan
- Pemeriksaan artikel pertama, di mana semua dimensi diukur terhadap lukisan dan laporan dikeluarkan bersama sampel.
- Pemeriksaan dalam proses pada selang masa yang tetap, supaya haus mati atau hanyut proses ditangkap lebih awal.
- Ujian kebocoran pada peralatan khusus untuk badan injap, perumah pam, dan mana-mana bahagian galas tekanan.
- Pemantauan keliangan melalui pensampelan yang merosakkan atau pemeriksaan sinar-X pada bahagian kritikal.
- Pemeriksaan dimensi akhir selepas pemesinan untuk toleransi yang dinyatakan sebagai dimesin.
Atribut yang memisahkan pembekal yang baik ialah kebolehkesanan parameter proses setiap kelompok. Tanya sama ada pembekal merekodkan lengkung tuangan, suhu cetakan dan panjang kusyen untuk setiap kelompok. Apabila masalah muncul, rekod tersebut membenarkan pasukan mendiagnosis punca dalam beberapa hari dan bukannya minggu.
Soalan Lazim Mengenai Tuangan Aluminium Tersuai
Apakah perbezaan antara tuangan die tekanan tinggi dan tuangan tekanan rendah untuk bahagian tersuai?
Tuangan die tekanan tinggi menyuntik cair ke dalam acuan pada kelajuan tinggi, memberikan kitaran pantas dan dinding nipis tetapi peluang keliangan gas yang lebih tinggi. Tuangan tekanan rendah mengisi acuan dari bawah di bawah tekanan terkawal, menghasilkan struktur yang lebih padat, lebih ketat tekanan, tetapi dengan kitaran yang lebih perlahan. Pilih tuangan mati tekanan tinggi untuk kelantangan dan tekanan rendah untuk keperluan kedap bocor atau struktur.
Berapakah kos perkakas untuk tuangan aluminium tersuai?
Untuk perumah bersaiz sederhana, acuan tuangan die tekanan tinggi selalunya berada dalam julat $10,000 hingga $50,000 , manakala corak tuangan pasir boleh berada di bawah $3,000. Pilihannya adalah ekonomi: sebarkan kos perkakas ke atas kuantiti tahunan anda. Dalam volum rendah, kos perkakas yang lebih rendah bagi tuangan pasir menang; pada volum yang tinggi, harga sekeping yang lebih rendah daripada tuangan die menang.
Apakah ketebalan dinding minimum untuk tuangan die aluminium?
Dalam tuangan die tekanan tinggi, 2 mm adalah tipikal dan 1.5 mm boleh dicapai pada permukaan kecil . Tuangan acuan tekanan rendah dan kekal biasanya memerlukan 3 mm dan ke atas. Dinding yang lebih nipis memerlukan aloi yang lebih cair, yang boleh mengurangkan sedikit kekuatan mekanikal.
Adakah operasi pemesinan sekunder sentiasa diperlukan?
Tidak. Jika toleransi lukisan anda berada dalam keupayaan as-cast dan tiada muka pengedap atau lubang berulir diperlukan, anda boleh menggunakan bahagian tersebut secara terus. Tetapi kebanyakan bahagian automotif dan hidraulik yang kritikal dimesin kerana lubang ketepatan, pengedap dan benang mestilah lebih ketat daripada apa yang boleh dihasilkan oleh proses tuangan.
Berapa lamakah masa projek tuangan tersuai baharu daripada lukisan kepada pengeluaran besar-besaran?
Lazimnya 7 hingga 12 minggu . Perkakas mengambil masa 4 hingga 8 minggu, penyediaan sampel dan pemeriksaan artikel pertama mengambil masa 2 hingga 3 minggu, dan pengeluaran siri mengikut kelulusan sampel. Lukisan matang dan faundri dengan alatan dalaman memendekkan garis masa itu.
Bolehkah bahagian yang sama dipindahkan daripada tuangan pasir prototaip kepada tuangan mati?
Ya, tetapi geometri mesti direka untuk tuangan die dari awal. Tuangan pasir membolehkan dinding yang lebih tebal dan tiada draf; die casting memerlukan draf, ketebalan dinding seragam, dan lentingan yang baik. Jika anda merancang pemindahan lebih awal dengan faundri yang menawarkan kedua-dua proses, peralihan menjadi perubahan alatan yang mudah.
Kata Praktikal untuk Diakhiri
Tuangan aluminium tersuai ialah cara yang terbukti untuk menghasilkan bahagian yang ringan, kuat dan cekap haba pada skala, tetapi setiap projek berjaya atau gagal dalam butiran: pemilihan aloi, padanan proses, belanjawan toleransi dan disiplin pembekal. Terlalu memikirkan mana-mana satu daripada ini sambil mengabaikan yang lain adalah cara terpantas untuk memanjangkan belanjawan.
Mulakan dengan lukisan yang lengkap, minta input proses dan bukan sekadar harga, dan pilih pembekal yang mengawal perkakasan, tuangan dan pemesinan bersama-sama. Jika bahagian anda berada pada tahap di mana pendapat kedua tentang proses pemutus akan membantu, hubungi pasukan kejuruteraan kami dengan lukisan anda; kami akan menunjukkan kepada anda perkara yang realistik sebelum anda komited kepada perkakasan.