Bahasa


Rumah / Berita / Berita Industri / Aluminium Pemesinan CNC: Toleransi, Aloi, Kos dan Panduan Pemilihan Pembekal
Aluminium pemesinan CNC ialah kaedah pengeluaran yang paling boleh dipercayai untuk mencapai toleransi yang ketat, kemasan permukaan yang sangat baik, dan kualiti bahagian yang boleh diulang pada komponen aluminium. Aluminium memotong kira-kira dua hingga tiga kali lebih cepat daripada keluli, memerlukan kurang kuasa gelendong, dan menghasilkan bahagian yang mempunyai berat kira-kira 35 peratus bahagian keluli yang setara. Untuk larian prototaip, kelompok sederhana dan pengeluaran volum tinggi, aluminium pemesinan CNC memberikan gabungan kelajuan, ketepatan dimensi dan kecekapan kos yang paling kuat. Jika anda memerlukan bahagian aluminium yang dipegang pada /-0.01 mm atau kemasan permukaan Ra 0.8 um, pemesinan CNC ialah laluan praktikal untuk ke sana.
Banyak pengeluar kini menggabungkan tuangan die aluminium dengan pemesinan kemasan CNC untuk menjimatkan masa dan wang. Langkah tuangan membentuk bentuk jaring hampir dengan cepat, sementara pemesinan menyelesaikan dimensi kritikal, lubang bolt, muka pengedap dan kontur terkawal dengan tepat. Di Ningbo Beilun Youyuan Machinery Manufacturing, kilang yang sama mengendalikan kedua-dua operasi, yang memendekkan masa pendahuluan dan memberikan pelanggan satu rakan kongsi yang bertanggungjawab daripada bahan mentah kepada komponen siap.
Mengapa Aluminium Menjadi Pilihan Lalai untuk Bahagian Mesin CNC
Aluminium adalah logam bukan ferus yang paling banyak dimesin, dan sebabnya mudah dilihat. Ketumpatan aluminium ialah 2.70 g/cm3, kira-kira satu pertiga daripada 7.85 g/cm3 keluli , yang secara langsung mengurangkan berat bahagian tanpa menjejaskan kekuatan dalam kebanyakan aplikasi kejuruteraan. Dengan industri automotif dan aeroangkasa yang mendesak untuk penjimatan berat, harta tunggal ini mendorong permintaan besar untuk aluminium mesin CNC.
Aluminium juga mengekalkan lapisan oksida yang membentuk semula jadi (Al2O3) yang melindungi logam daripada kakisan atmosfera. Dalam kebanyakan persekitaran perindustrian, bahagian aluminium mesin CNC tidak memerlukan cat atau penyaduran untuk perlindungan kakisan sahaja. Anodisasi masih disyorkan apabila penampilan kosmetik, pengekodan warna, atau rintangan haus diperlukan.
Kebolehmesinan aluminium adalah satu lagi kelebihan yang menentukan. 6061-T6, gred pemesinan yang paling biasa, mempunyai penarafan kebolehmesinan hampir 90 peratus berbanding dengan loyang pemotongan bebas, yang merupakan penanda aras tradisional. Ini bermakna aluminium boleh dikisar dan diputar pada kelajuan pemotongan tinggi dengan beban gelendong sederhana, memendekkan masa kitaran dan mengurangkan kos setiap bahagian walaupun harga bahan mentah lebih tinggi sekilogram daripada keluli.
- Kekonduksian terma: 6061-T6 mengalirkan haba pada 167 W/mK, kira-kira enam kali ganda daripada keluli tahan karat 304, yang menjadikannya sesuai untuk sink haba, perumah motor dan bahagian pengurusan haba.
- Kekonduksian elektrik: Aluminium adalah kira-kira 61 peratus sebagai konduktif seperti tembaga tetapi kurang daripada separuh berat, jadi ia sering dipilih untuk kurungan pembawa arus dan bahagian kepungan.
- Kebolehkitar semula: Aluminium boleh dikitar semula selama-lamanya tanpa kehilangan sifat mekanikalnya, dan pencairan semula hanya menggunakan kira-kira 5 peratus tenaga yang diperlukan untuk menghasilkan aluminium primer.
Aloi Aluminium Biasa untuk Pemesinan CNC: Sifat dan Pemilihan
Tidak semua aloi aluminium mesin dengan cara yang sama. Aloi yang anda pilih menentukan kekuatan, rintangan kakisan, kemudahan pemotongan dan kos bahagian akhir. Jadual di bawah meringkaskan gred yang paling kerap ditentukan untuk komponen aluminium mesin CNC.
| Aloi | Kekuatan Tegangan (MPa) | Kebolehmesinan | Rintangan Kakisan | Aplikasi Biasa |
|---|---|---|---|---|
| 6061-T6 | 310 | Cemerlang (90%) | bagus | Bingkai struktur, bahagian automotif, komponen hidraulik |
| 7075-T6 | 572 | Cemerlang (90%) | Adil | Kurungan aeroangkasa, komponen tekanan tinggi |
| 2024-T4 | 450 | bagus | Adil | Struktur pesawat, bahagian tahan lesu |
| 5052-H32 | 228 | Adil (70%) | Cemerlang | Tangki bahan api, bahagian marin, perumah kepingan logam |
| 6063-T5 | 215 | bagus | Cemerlang | Profil tersemperit, penutup, bahagian trim |
Untuk kebanyakan aplikasi mesin CNC, 6061-T6 ialah titik permulaan terbaik kerana ia mengimbangi kekuatan, kebolehmesinan, rintangan kakisan dan kos. Apabila bahagian itu sangat tertekan dan beratnya kritikal, 7075-T6 memberikan kira-kira 85 peratus lebih kekuatan tegangan tetapi kos lebih kurang 30 peratus dan telah mengurangkan rintangan kakisan. Untuk bahagian yang terdedah kepada persekitaran marin atau kimia, 5052 adalah penghasil kakisan yang lebih kuat tetapi mempunyai kekuatan yang lebih rendah dan memerlukan parameter pemotongan yang lebih perlahan.
Jika laluan pembuatan yang dimaksudkan adalah tuangan die dan bukannya pemesinan daripada bar pepejal, pilihan aloi berubah. Bahagian die-cast biasanya menggunakan aloi aluminium-silikon A380 atau A383, yang mempunyai kebolehtuangan yang sangat baik tetapi kemuluran yang lebih rendah berbanding dengan 6061-T6. Tuangan die aluminium mencipta bentuk hampir bersih, dan pemesinan CNC kemudian mentakrifkan dimensi kritikal yang pemutus sahaja tidak dapat dipegang secara ekonomi.
Proses Pemesinan CNC Digunakan untuk Bahagian Aluminium
Lima kaedah pemesinan CNC adalah yang paling biasa untuk komponen aluminium. Setiap satu menghasilkan geometri, toleransi, dan ciri permukaan yang berbeza.
Pengilangan CNC 3 paksi
Pengilangan 3 paksi ialah kuda kerja untuk bahagian aluminium, dengan alat pemotong bergerak di sepanjang paksi X, Y dan Z. Ia mengendalikan plat rata, blok persegi, poket, dan kebanyakan geometri kurungan. Untuk bahagian yang lebih daripada 90 peratus bahan dikeluarkan dari satu sisi, pemesinan 3 paksi hampir selalu merupakan pilihan yang paling murah.
Pengilangan CNC 5 paksi
Pengilangan 5 paksi mencondongkan meja atau kepala untuk mendekati bahagian itu dari mana-mana arah. Ini mengurangkan bilangan persediaan untuk bentuk yang kompleks, menambah baik kemasan permukaan dan menjadikan potongan bawah dan saluran dalaman mungkin. Untuk bilah turbin, pendesak, dan blok manifold kompleks, aluminium pemesinan 5 paksi adalah laluan pilihan walaupun kadar mesin lebih tinggi.
CNC berpusing
Memusing menghasilkan bahagian bulat seperti aci, sesendal, dan komponen omboh. Aluminium berputar dengan sangat baik, dan pusingan berkelajuan tinggi boleh mencapai toleransi dimensi yang sangat baik dengan kemasan permukaan yang sangat halus. Pelarik CNC dengan perkakas hidup juga boleh melakukan operasi pengilangan dan penggerudian dalam satu chucking.
Menggerudi dan menoreh
Menggerudi dan menoreh are the most common secondary operations on aluminum. Because aluminum forms long, stringy chips, correct drill geometry and chip evacuation are critical. Spiral-flute taps are standard for internal threads in aluminum; thread forming taps are used for some applications where chip removal is not desired. Tapping depth, hole depth, and speed control are the main factors that affect thread quality.
Pemesinan CNC Swiss
Pelarik jenis Swiss digunakan untuk bahagian berdiameter kecil dengan toleransi yang ketat, biasanya di bawah 32 mm. Mereka menawarkan ketumpuan yang sangat baik dan boleh menghasilkan profil yang kompleks dalam satu laluan, yang berharga untuk pin, kelengkapan dan perumahan sensor kecil.
Die casting ditambah pemesinan kemasan CNC
Laluan hibrid yang semakin digunakan dalam pengeluaran volum ialah tuangan cetakan dalam bentuk kasar dan kemudian pemesinan CNC hanya muka kritikal. Kos langkah tuangan die jauh lebih murah setiap bahagian daripada mengeluarkan semua bahan dari bar pepejal, dan langkah pemesinan menambah ketepatan yang tidak dapat dipegang oleh tuangan sahaja. Ini adalah pendekatan yang digemari oleh pengeluar yang membuat komponen automotif, hidraulik dan elektrik dalam kuantiti 1,000 atau lebih setahun.
Pertimbangan Pemesinan Utama Semasa Memotong Aluminium
Aluminium pemesinan CNC lebih memaafkan daripada pemesinan keluli, tetapi masalah khusus masih timbul dalam pengeluaran. Memahami pembentukan cip, haus alatan, pengembangan terma dan penggunaan penyejuk membantu mengelakkan bahagian sekerap dan kelewatan yang tidak perlu.
- Pembentukan cip dan pemindahan: Aluminium tulen menghasilkan cip yang panjang dan bertali yang boleh membungkus gelendong dan merosakkan permukaan. Pemotong ricih tinggi, kelajuan gelendong yang tinggi dan penglibatan jejari dalam memecahkan cip kepada bahagian kecil. Memotong kering atau menggunakan penyejuk kabus juga membantu menghalang kimpalan cip.
- Pemilihan alat: Kilang akhir karbida dengan seruling yang digilap adalah standard untuk kerja aluminium am. Untuk pengeluaran volum tinggi, alatan berlian polihabluran (PCD) bertahan lebih lama dan boleh mengekalkan dimensi yang lebih ketat. Pesongan alat biasanya merupakan had utama, jadi pemegang alat yang pendek dan tegar lebih diutamakan.
- Pengembangan terma: Aluminium mengembang pada 23 um per meter setiap darjah C, lebih kurang dua kali ganda daripada keluli. Bahagian tepat yang dimesin pada suhu bilik boleh hanyut daripada toleransi di kedai yang tidak terkawal. Untuk toleransi di bawah /-0.01 mm, persekitaran pemesinan terkawal suhu disyorkan.
- Strategi penyejuk: Penyejuk banjir adalah kaedah yang paling biasa untuk aluminium; ia menghilangkan haba dan mengepam cip. Pelinciran kuantiti minimum (MQL) ialah alternatif kering yang menggunakan kabus halus dan popular dalam pemesinan berkelajuan tinggi. Pilihan itu mempengaruhi masa kitaran, bahagian kebersihan dan hayat alatan.
- Pembentukan burr: Potongan cip terakhir pada bahagian tepi sering meninggalkan burr. Talang yang menyala, pemotong suapan tinggi dan stesen deburring khusus semuanya membantu menghasilkan tepi yang bersih tanpa menambah kerja manual yang perlahan.
Dari segi praktikal, kebanyakan masalah pemesinan aluminium berpunca dari kadar suapan dan jurang perkakas. Sebagai contoh, kilang akhir 6 mm pada 6061-T6 berjalan pada 12,000 RPM dengan 0.05 mm setiap suapan gigi akan membersihkan cip dengan cekap, manakala alat yang sama pada 4,000 RPM dengan 0.02 mm setiap gigi sering memuatkan cip ke dalam seruling dan menghasilkan kemasan permukaan yang lemah. Kedai yang menala parameter pemotongan untuk setiap jenis aloi dan alat memberikan bahagian yang lebih konsisten.
Toleransi Pemesinan CNC Aluminium dan Kemasan Permukaan
Aluminium pemesinan CNC boleh menahan toleransi dari /-0.10 mm untuk bahagian komersial standard hingga /-0.005 mm untuk komponen yang dipusing dengan ketepatan atau dibumikan. Toleransi yang boleh dicapai bergantung pada operasi, saiz bahagian, dan kekakuan keseluruhan sistem pemesinan, bukan hanya pengawal CNC.
| Operasi | Toleransi Standard | Toleransi Ketepatan | Kekasaran Permukaan (Ra) |
|---|---|---|---|
| Pengilangan 3 paksi | /-0.05 mm | /-0.015 mm | 1.6 um |
| Pengilangan 5 paksi | /-0.025 mm | /-0.008 mm | 0.8 um |
| CNC berpusing | /-0.025 mm | /-0.005 mm | 0.4 um |
| Mengisar | /-0.005 mm | /-0.002 mm | 0.2 um |
| Pemesinan tuangan mati | /-0.10 mm | /-0.01 mm | 1.6 um |
Pilihan pasca pemprosesan biasa untuk aluminium dimesin termasuk anodisasi Jenis II (biasanya salutan 20-25 um) untuk perlindungan dan penampilan kakisan, anodisasi keras (Jenis III) untuk rintangan haus, salutan serbuk untuk warna tahan lama dan penyaduran nikel tanpa elektro untuk aplikasi yang penting kekonduksian atau kebolehpaterian. Kemasan permukaan secara langsung mempengaruhi pilihan pasca pemprosesan ini: permukaan Ra 0.8 um yang licin menghasilkan lapisan anod yang seragam, manakala permukaan yang dikisar kasar boleh menghasilkan ketebalan salutan yang tidak sekata.
Untuk permukaan pengedap, kemasan permukaan yang disyorkan biasanya Ra 0.8 um hingga 1.6 um. Muka sentuhan gasket yang terlalu kasar tidak dapat dikedap dengan betul di bawah tekanan, manakala permukaan yang terlalu licin kadangkala boleh mengurangkan geseran yang diperlukan untuk sesetengah bahan gasket kekal di tempatnya.
Bagaimana Die Casting dan Pemesinan CNC Bekerja Bersama untuk Bahagian Aluminium
Apabila isipadu tinggi dan geometri bahagiannya rumit, pemesinan segala-galanya daripada bar aluminium pepejal menjadi tidak menarik dari segi ekonomi. Pendekatan yang lebih mudah ialah bermula dengan kosong die-cast yang sudah menghampiri bentuk akhir, kemudian mesin hanya muka berfungsi. Proses hibrid ini boleh mengurangkan sisa bahan sebanyak 60-70 peratus dan mengurangkan masa pemesinan sebanyak 40-50 peratus berbanding dengan pemesinan daripada bilet pepejal.
Tukar ganti ialah kos perkakasan pendahuluan. Die casting aluminium berharga antara USD 5,000 dan USD 50,000 bergantung pada kiraan rongga dan kerumitan. Untuk volum tahunan melebihi 1,000 keping, kos die biasanya diperoleh semula melalui harga seunit yang lebih rendah. Untuk volum yang lebih rendah, pemesinan dari bar kekal sebagai pilihan yang lebih baik.
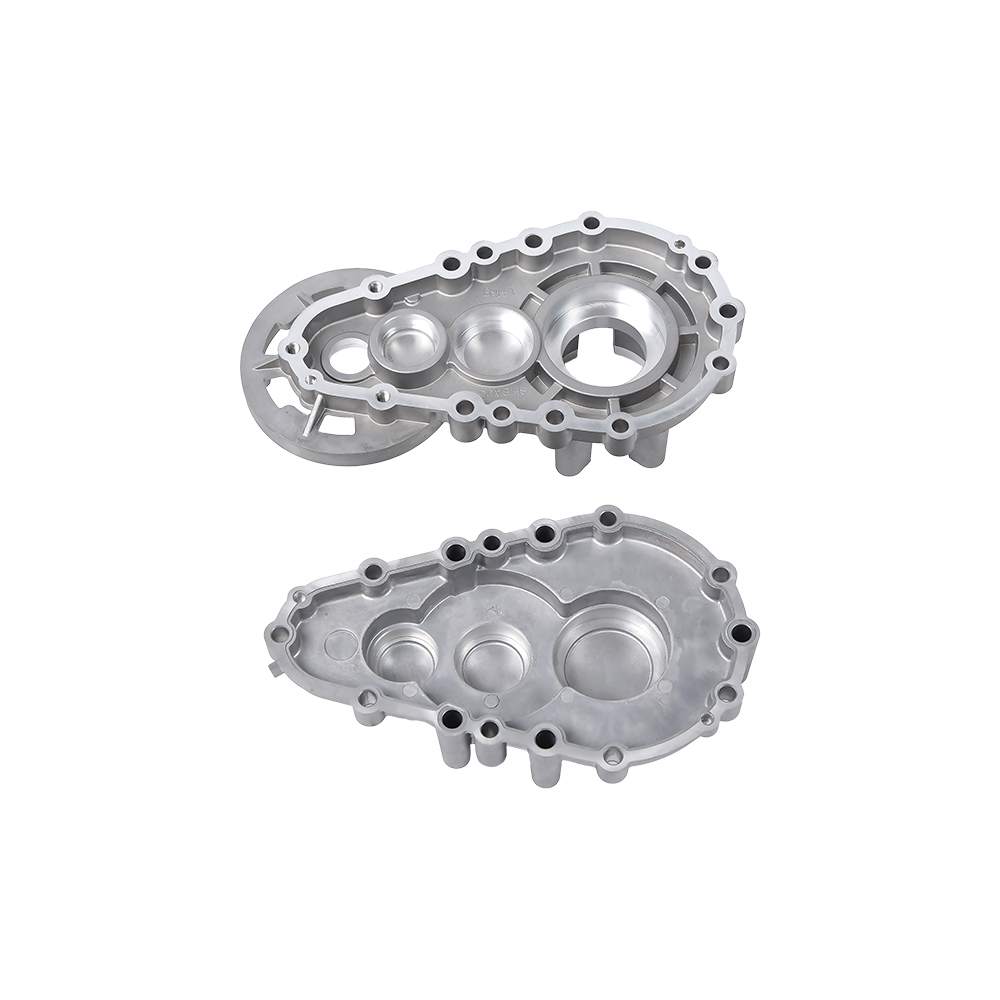
 Badan Kotak Gear Aluminium Die Casting untuk Pemindah Beras Badan kotak gear ini dibuat melalui tuangan die aluminium, sesuai untuk jentera pertanian seperti pemindahan padi. Proses ini memastikan dimensi dan ketahanan yang tepat, menjadikannya komponen yang boleh dipercayai untuk sistem penghantaran. Lihat Produk →
Di Ningbo Beilun Youyuan Machinery Manufacturing, syarikat itu menggabungkan perkakasan, tuangan die, dan pemesinan CNC di bawah satu bumbung. Hasilnya ialah rantaian pembuatan berterusan: kedai tuangan mati menghasilkan bentuk hampir bersih, dan kedai mesin menyelesaikannya untuk menarik toleransi. Pelanggan menerima bahagian yang lengkap, bukan cast kosong yang memerlukan penyelarasan pembekal yang berasingan. Susunan sedemikian penting untuk perumah kotak gear dan kes penghantaran di mana pelbagai muka bolt, lubang dan permukaan pengedap mesti memenuhi spesifikasi yang ketat.
Sebagai tambahan kepada kedai mesin standard, amalan ini juga meningkatkan ketekalan komponen. Pembekal tuangan yang memesin bahagian mereka sendiri boleh mengisih sekerap, melaraskan parameter tuangan dan mengimbangi anjakan dimensi kecil sebelum mereka mencapai program CNC. Ini menjadikan keseluruhan proses pembuatan lebih stabil dan mengurangkan bilangan bahagian akhir yang ditolak.
Untuk projek yang sudah menggunakan tuangan, kelebihan aluminium die casting termasuk kadar pengeluaran yang tinggi dan perincian permukaan yang sangat baik. Apabila pemesinan penamat CNC ditambah di atas, bahagian itu mendapat kedua-dua faedah ekonomi pemutus dan ketepatan pemesinan.
Aplikasi Bahagian Aluminium Bermesin CNC
Komponen aluminium mesin CNC muncul dalam hampir setiap sektor perindustrian. Kategori yang paling biasa termasuk:
Automotif dan kenderaan tenaga baharu
Lekapan enjin, perumah transmisi, plat sink haba, kurungan penderia, perumah bateri dan bahagian struktur motor adalah standard. Nisbah kekuatan-kepada-berat aluminium yang tinggi secara langsung meningkatkan julat kenderaan dengan mengurangkan berat keseluruhan. Setiap 100 kg pengurangan berat kenderaan dalam kenderaan elektrik boleh menambah kira-kira 10-15 km jarak pemanduan , menjadikan aluminium sebagai pilihan yang jelas untuk program pengurangan besar-besaran. Sebagai contoh, pengeluar kenderaan elektrik telah menggantikan kurungan galas keluli dengan tuangan die aluminium yang kemudiannya dimesin CNC untuk memegang toleransi galas sebanyak /-0.02 mm.
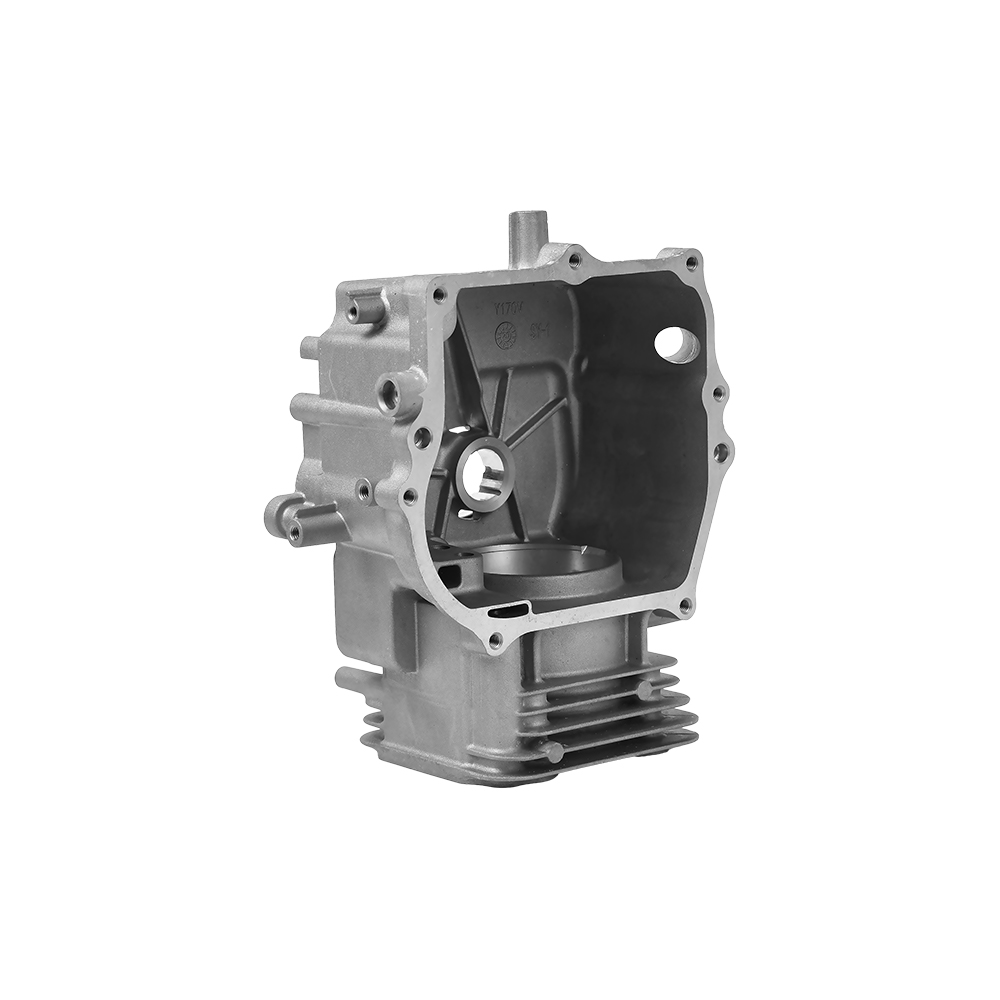
 Kotak Engkol Motosikal Diperbuat dengan Tuangan Die Aluminium Kotak engkol motosikal ini dihasilkan melalui tuangan die aluminium, memberikan kekuatan dan sifat ringan. Ia adalah penting untuk pemasangan enjin, memerlukan pemesinan CNC seterusnya untuk lubang dan benang yang tepat. Lihat Produk →
Alat kuasa dan enjin kecil
Kotak engkol motosikal, kotak transmisi dan penutup enjin selalunya dibuang dan kemudian dimesin. Bahagian ini memerlukan lubang berulir, lubang galas, dan muka gasket, yang semuanya paling ekonomik dihasilkan oleh pemesinan selepas tuangan. Logik yang sama digunakan untuk kotak gear tiller mikro dan komponen jentera penanaman.
Hidraulik dan pneumatik
Injap hidraulik, blok injap, badan pengawal selia, dan kelengkapan pneumatik bergantung pada aluminium untuk rintangan ringan dan kakisan. Pemesinan CNC menghasilkan lubang dalaman dan port berulir yang mengawal aliran bendalir. Banyak badan injap diuji tekanan selepas pemesinan untuk mengesahkan ia memenuhi kelas tekanan yang ditentukan.
 Injap Hidraulik Tuangan Die Aluminium untuk Kawalan Bendalir Injap hidraulik ini diperbuat daripada tuangan die aluminium, menawarkan rintangan kakisan dan pembinaan ringan. Ia digunakan dalam sistem kawalan bendalir, dengan laluan dalaman dimesin mengikut spesifikasi yang tepat. Lihat Produk →
Pengurusan elektronik dan haba
Sinki haba, perumah LED, dan penutup elektronik selalunya dimesin atau dituang daripada aluminium. Memandangkan aluminium menghilangkan haba dengan berkesan, bahagian ini digunakan dalam bekalan kuasa, penyongsang dan pengawal motor. Kebolehtelapan magnetik aluminium yang rendah juga menjadikannya sesuai untuk perumahan sensor di mana bahan tidak boleh mengganggu medan magnet.
Jentera pertanian
Bahagian pemindahan beras, perumah kotak engkol, dan kotak gear biasanya dituang dan dimesin. Bahagian ini memerlukan pengedap yang boleh dipercayai, pemasangan bolt, dan kebolehtukaran dimensi. Pemesinan CNC menghasilkan kesesuaian yang konsisten dan permukaan licin yang mengurangkan haus dan kebocoran di lapangan.
Komponen peranti perubatan
Perumah dan pendakap instrumen aluminium digunakan dalam peranti perubatan mudah alih di mana berat dan rintangan kakisan penting. Pemesinan CNC memberikan peranti permukaan licin dan dimensi yang tepat, manakala anodisasi memberikan kemasan bersih yang tahan pembersihan berulang.
Cara Memilih Pembekal Aluminium Pemesinan CNC
Memilih pembekal yang tepat untuk aluminium mesin CNC memerlukan lebih daripada membandingkan sebut harga. Faktor berikut secara konsisten menentukan sama ada sesuatu projek berjaya atau mengalami masalah kelewatan dan kualiti.
- Minta sampul pemesinan dan kapasiti gelendong: Sesetengah kedai mencapai maksimum 600 mm bergerak pada X, manakala yang lain memegang 1,000 mm atau lebih. Ketahui sama ada bahagian terbesar anda sesuai sebelum anda mengeluarkan pesanan.
- Minta data toleransi dan kemasan permukaan: Pembekal yang cekap harus memberitahu anda apa toleransi yang mereka pegang dalam pengeluaran, bukan hanya apa yang mungkin. Untuk bahagian aluminium, cari /-0.01 mm pada lubang kritikal dan Ra 0.8 um pada muka pengedap.
- Semak senarai mesin: CNC, pusat pengilangan, pusat pusing dan mesin potong wayar membentuk keupayaan kedai. Jika kedai itu juga mempunyai tuangan mati, ia boleh menghasilkan bentuk jaring hampir untuk kerja volum tinggi. Jentera Ningbo Beilun Youyuan menyenaraikan kuantiti tuangan dan pemesinan CNC dalam sistem pengeluarannya.
- Cari perkakas dan tuangan bersepadu: Pembekal yang boleh menghasilkan perkakas, tuang bahagian dan mesin itu adalah rakan kongsi yang kuat untuk pengeluaran volum. Ini mengurangkan overhed penyelarasan dan menjadikan kawalan kualiti lebih mudah.
- Nilaikan persediaan pemeriksaan: Alat standard termasuk angkup, mikrometer, tolok ketinggian dan peralatan CMM. Pembekal harus dapat menyediakan laporan dimensi dengan artikel pertama.
- Uji dengan pesanan sampel: Sentiasa jalankan kumpulan kecil atau prototaip sebelum meminta kuantiti pengeluaran. Ini mengesahkan proses pemesinan, pembungkusan dan masa tindak balas sebelum melakukan modal yang besar.
Bagi pembeli yang mendapatkan bahagian aluminium di China, lokasi kilang adalah penting. Pembekal harus menunjukkan rekod prestasi dalam keluarga bahagian tertentu: automotif, hidraulik, pertanian atau elektrik. Contoh syarikat die-cast dan pemesinan yang ditubuhkan di Ningbo, dengan lebih sedekad pengalaman pengeluaran, menunjukkan nilai penjajaran antara rangkaian produk pembekal dan aplikasi pelanggan.
Pemacu Kos dalam Aluminium Pemesinan CNC
Memahami ke mana wang itu pergi membantu pembeli merundingkan harga yang betul dan mengelakkan terlebih bayar untuk keperluan yang tidak berkaitan.
| Pemandu Kos | Kesan ke atas Kos Bahagian | Cara Mengurangkannya |
|---|---|---|
| Gred bahan | 7075-T6 berharga kira-kira 30-40 peratus lebih daripada 6061-T6 | Gunakan 6061-T6 melainkan reka bentuk memerlukan kekuatan khusus |
| Perkakas die casting | USD 5,000-50,000 setiap set mati | Gunakan pemutus hanya apabila volum membenarkan kos perkakas |
| Masa pemesinan | Biasanya item kos tunggal terbesar | Minimumkan bilangan persediaan dan laluan pemotong; reka bentuk untuk 3 paksi jika boleh |
| Rawatan permukaan | Tambah dari USD 0.5 hingga 3 setiap bahagian bergantung pada jenis | Hanya masukkan anodisasi atau penyaduran apabila fungsi atau penampilan memerlukannya |
| Pemeriksaan | Pemeriksaan CMM penuh menambah masa dan kos | Hanya periksa dimensi kritikal sepenuhnya, gunakan pensampelan statistik untuk orang lain |
| Kuantiti | Kos persediaan dan perkakasan tetap tersebar di lebih banyak bahagian | Meningkatkan kuantiti pesanan di mana permintaan membenarkan; pesanan kecil membawa kos tetap yang tinggi |
Untuk memberikan contoh praktikal, kurungan aluminium ringkas 0.2 kg mungkin berharga USD 2-4 untuk mesin dari 6061-T6 dalam susunan volum rendah sebanyak 50 keping. Pendakap yang sama, apabila dihasilkan sebagai tuangan die dan kemudian CNC selesai dalam kuantiti 10,000 keping, boleh turun kepada USD 0.8-1.5 setiap bahagian, walaupun selepas langkah pemesinan.
FAQ: Soalan Lazim tentang CNC Machining Aluminium
Apakah toleransi tipikal untuk aluminium pemesinan CNC?
Aluminium pemesinan CNC standard memegang toleransi /-0.10 mm untuk kebanyakan bahagian komersial. Toleransi yang lebih ketat daripada /-0.01 mm boleh dicapai dengan persediaan yang teliti dan kawalan suhu. Pengisaran ketepatan boleh mencapai /-0.002 mm tetapi menambah kos yang ketara bagi setiap bahagian.
Bolehkah aluminium pemesinan CNC mencapai kemasan seperti cermin?
Ya, kemasan seperti cermin memerlukan gabungan pemesinan berkelajuan tinggi dengan alatan yang digilap halus dan selalunya selepas proses seperti buffing atau pusingan berlian. Pengilangan CNC standard memberikan Ra 0.8-1.6 um, yang licin tetapi tidak seperti cermin. Untuk permukaan hiasan, anodizing atau penggilap biasanya ditambah.
Berapa lama aluminium pemesinan CNC mengambil masa untuk bahagian biasa?
Untuk kurungan mudah, masa utama biasanya 3-5 hari bekerja. Untuk bahagian kompleks dengan kerja 5 paksi dan anodisasi, biarkan 2-3 minggu. Jika komponen bermula sebagai tuangan die dan memerlukan perkakas, masa utama penuh selalunya 4-6 minggu termasuk pembuatan alat dan kelulusan artikel pertama.
Bagaimanakah saya memilih antara pemesinan dan tuangan mati untuk bahagian aluminium?
Keputusan datang kepada volum dan geometri. Untuk kuantiti di bawah kira-kira 500 keping, pemesinan dari bar adalah lebih menjimatkan. Untuk 1,000 keping atau lebih, dengan bentuk hampir-jaring yang kompleks, tuangan die serta pemesinan kemasan CNC menjimatkan wang. Perbezaannya adalah terutamanya kos perkakasan acuan tuang.
Patutkah saya nyatakan 6061-T6 atau 7075-T6 untuk aluminium mesin CNC?
Gunakan 6061-T6 untuk bahagian tujuan umum, komponen mesin dan penutup. Pilih 7075-T6 apabila bahagian dimuatkan dengan tinggi, seperti pendakap aeroangkasa atau angker berkekuatan tinggi, dan apabila kos tambahan adalah wajar. Kekuatan tegangan 7075 ialah 572 MPa berbanding 310 MPa untuk 6061, tetapi kos dan rintangan kakisan adalah kurang menguntungkan.
Bolehkah aluminium mesin CNC dikimpal?
Ya, aluminium boleh dikimpal menggunakan kaedah TIG atau MIG. Walau bagaimanapun, haba kimpalan boleh mengubah sifat mekanikal bahan asas, terutamanya di zon terjejas haba. Jika bahagian itu dimesin selepas kimpalan, tegasan kimpalan dan herotan memerlukan pertimbangan yang teliti. Kebanyakan pembekal aluminium mesin CNC mengelak daripada mengimpal melainkan reka bentuk tidak mempunyai alternatif.
Bagaimanakah saya tahu jika bahagian aluminium mesin CNC saya akan terhakis?
Aluminium menahan kakisan atmosfera dengan baik, tetapi ia boleh mengalami kakisan galvanik apabila digabungkan dengan keluli atau tembaga dalam persekitaran yang basah. Anodizing, anodizing tertutup, atau salutan serbuk setiap satu memberikan perlindungan tambahan. Jika bahagian itu beroperasi di luar atau berhampiran lautan, nyatakan salutan anodik yang lebih tebal.
Pengambilan Akhir pada Aluminium Pemesinan CNC
Aluminium pemesinan CNC ialah proses pembuatan yang matang dan boleh dipercayai. Ketumpatan rendah aluminium, rintangan kakisan semula jadi, dan kebolehmesinan yang sangat baik menjadikannya bahan standard untuk komponen ketepatan dalam peralatan automotif, elektronik, hidraulik, pertanian dan perubatan. Toleransi sehingga /-0.01 mm dan kemasan permukaan Ra 0.8 um adalah realistik sepenuhnya, dan pembekal terbaik akan membantu anda memilih gabungan aloi dan proses yang betul untuk aplikasi anda.
Untuk volum yang lebih tinggi, menggabungkan tuangan die dengan pemesinan kemasan CNC menawarkan jumlah kos terendah tanpa kehilangan ketepatan dimensi. Perkara utama ialah memilih rakan kongsi pembuatan yang mengawal kedua-dua langkah penuangan dan pemesinan secara dalaman, memberikan anda satu titik kebertanggungjawaban. Dengan pembekal yang betul, bahagian aluminium mesin CNC tiba pada toleransi yang betul, tepat pada masanya dan pada kos yang mencerminkan usaha pembuatan sebenar.