Bahasa


Rumah / Berita / Berita Industri / Aloi Aluminium untuk Tuangan: Panduan Praktikal untuk Gred, Sifat dan Pemilihan
Lukisan hinggap di atas meja dana dengan blok bahan yang hanya membaca "aloi aluminium." Baris tunggal itu boleh bermaksud A356 untuk kurungan struktur, A380 untuk perumahan die-cast volum tinggi, atau B390 untuk silinder pemampat yang mesti bertahan selama bertahun-tahun sentuhan gelongsor. Pilih gred yang salah dan prototaip pertama mungkin kelihatan sempurna—kemudian retak muncul selepas pemesinan, kebocoran ujian tekanan muncul dalam kumpulan 2,000 bahagian, atau kemasan anod keluar bertompok dan gelap.
Berikut adalah jawapan langsung sebelum perincian. Untuk tuangan die tekanan tinggi, lalai praktikal adalah A380 dan A383 , dengan ADC12 sebagai sebutan Asia untuk aloi yang serupa. Untuk tekanan rendah, graviti dan tuangan pasir, pilihan standard adalah A356 dan 356 . Jika haus gelongsor mendominasi reka bentuk—pelapik silinder, silinder pemampat, permukaan galas— B390 patut dinilai. Jika rintangan kakisan dan kemasan kosmetik melebihi kekuatan mentah, 518 adalah aloi untuk diuji. Selebihnya artikel ini menerangkan kesimpulan tersebut dengan nombor yang boleh anda bawa ke dalam perbualan pembekal.
Cara Penetapan Aloi Aluminium Tuang Berfungsi
Aloi aluminium tuang di Amerika Utara mengikut sistem empat digit Persatuan Aluminium dengan titik perpuluhan. Digit pertama mengenal pasti unsur pengaloian utama, dan digit itu sahaja memberitahu anda kebanyakan perkara yang anda perlu tahu tentang kelakuan aloi dalam acuan dan dalam perkhidmatan.
- 1xx.x — 99.0% atau lebih tinggi aluminium, digunakan terutamanya untuk konduktor elektrik dan peralatan kimia.
- 2xx.x - tembaga sebagai unsur utama. Keluarga ini menghasilkan kekuatan tertinggi daripada semua aloi aluminium tuang selepas rawatan haba, tetapi rintangan kakisan menderita.
- 3xx.x — silikon dengan tambahan tembaga dan/atau magnesium. Ini ialah keluarga pekerja keras untuk tuangan mati dan tuangan graviti.
- 4xx.x — silikon sebagai elemen utama, menawarkan kecairan dan tekanan tekanan yang sangat baik untuk bahagian kritikal bocor.
- 5xx.x — magnesium, memberikan rintangan kakisan terbaik dan kemasan anod yang paling konsisten.
- 7xx.x — zink, boleh dikeraskan dengan usia dengan kekuatan tuangan tinggi tetapi kurang biasa dalam kerja tuangan komersial.
Apakah maksud nombor, huruf dan perpuluhan sebenarnya
Angka kedua menunjukkan pengubahsuaian aloi asas; dua digit terakhir mengenal pasti aloi khusus dalam keluarga. Perpuluhan juga penting: x.x ialah bentuk tuang, x.xx ialah bentuk jongkong. Awalan huruf, seperti A dalam A356, bermaksud had kekotoran yang lebih ketat daripada aloi garis dasar tanpa huruf. Dalam amalan, spesifikasi seperti A356-T6 ialah arahan lengkap: keluarga aloi 3xx.x, komposisi 356 yang diubah suai, kekotoran yang lebih ketat dan rawatan haba T6.
Penamaan marah dijelaskan secara ringkas
Temper ditulis selepas aloi, dipisahkan oleh tanda sempang. T6 bermaksud rawatan haba penyelesaian diikuti dengan penuaan buatan—kebaran yang paling kerap ditentukan apabila tuangan struktur mesti membawa beban. T5 bermaksud bahagian itu disejukkan daripada tuangan dan kemudiannya dituakan secara buatan, melangkau langkah penyelesaian, yang biasanya digunakan untuk tuangan die untuk mengelakkan herotan dan melepuh. F bermaksud as-fabricated, iaitu cara kebanyakan tuangan die dibekalkan. Perbezaan ini secara langsung mempengaruhi kekuatan hasil: A356-T6 mencapai secara kasar Kekuatan hasil 186 MPa , manakala as-cast A356 berada di sekeliling 125 MPa .
Aloi Aluminium Paling Biasa untuk Tuangan
Menurut Institut Tuangan Logam, aloi yang paling biasa untuk tuangan pasir, tuangan graviti, dan tuangan tekanan rendah adalah 356 dan 357 , mengandungi kira-kira 6% dan 7% silikon masing-masing. Gambaran keseluruhan sains bahan yang diterbitkan di ScienceDirect mengesahkan corak tersebut, dengan menyatakan bahawa A319 (Al-6Si-3Cu-1Fe-1Zn) dan A356 (Al-7Si-0.25Cu-0.2Fe-0.4Mg) menyumbang kebanyakan aplikasi industri dalam tuangan graviti. Untuk tuangan die tekanan tinggi, panduan pemilihan aloi menunjukkan siri 3xx.x mendominasi, diikuti oleh 4xx.x, 5xx.x dan 2xx.x.
| Aloi | Si % | Cu % | Mg % | Fe maks % | UTS (MPa) | Hasil (MPa) | Pemanjangan % | Proses biasa |
|---|---|---|---|---|---|---|---|---|
| A356 | 6.5–7.5 | 0.20 | 0.30–0.45 | 0.20 | 262 (T6) | 186 (T6) | 5–10 | Tekanan rendah / graviti / pasir |
| 356 | 6.5–7.5 | 0.20 | 0.30–0.45 | 0.60 | 228 (T6) | 164 (T6) | 3.5–6 | Tekanan rendah / graviti / pasir |
| 319 | 5.5–6.5 | 3.0–4.0 | 0.10 | 1.0 | 235 (T6) | 165 (T6) | 2–4 | Graviti / pasir |
| A380 | 7.5–9.5 | 3.0–4.0 | 0.10 | 1.3 | 324 (sebagai pelakon) | 160 (sebagai pelakon) | 3.5 | Die casting |
| A383 / ADC12 | 9.5–11.5 | 2.0–3.0 | 0.10 | 1.3 | 310 (sebagai pelakon) | 150 (sebagai pelakon) | 3.5 | Die casting |
| B390 | 16–18 | 4.0–5.0 | 0.45–0.65 | 1.3 | 285 (sebagai pelakon) | 240 (sebagai pelakon) | 1 | Die casting |
| 518 | 0.35 | 0.25 | 7.5–8.5 | 1.8 | 310 (sebagai pelakon) | 190 (sebagai pelakon) | 4–7 | Die casting |
Nilai hartanah di atas mengikuti data ASM International yang diterbitkan untuk bar ujian hantaran secara berasingan. Anggap mereka sebagai titik permulaan untuk penilaian kejuruteraan, bukan sebagai jaminan untuk geometri bahagian tertentu.
Bagaimana Proses Tuangan Mengehadkan Pilihan Aloi
Proses penuangan adalah penapis pertama dalam pemilihan aloi. Setiap proses mengisi acuan secara berbeza, dan aloi perlu bertolak ansur dengan keadaan pengisian.
Tuangan die tekanan tinggi: kelajuan dan dinding nipis
The proses tuangan die aluminium menyuntik logam cair ke dalam acuan keluli yang dikeraskan di bawah tekanan antara 10 dan 175 MPa. Masa pengisian diukur dalam milisaat, jadi aloi mestilah sangat cair pada suhu tuangan. A380 dan A383 adalah pilihan yang dominan kerana kandungan silikonnya memberikan kecairan yang diperlukan untuk dinding nipis dan rusuk kompleks. A356 boleh die-cast, tetapi kandungan silikonnya yang lebih rendah menjadikannya lebih sukar untuk mengisi bahagian nipis dengan bersih dan meningkatkan risiko pematerian die.
Tuangan tekanan rendah: isian bersih dan lebih sedikit liang
Tuangan tekanan rendah mengisi acuan dari relau di bawah, menolak cair ke atas melalui tiub riser di bawah tekanan gas terkawal. Alirannya adalah stabil dan lamina berbanding dengan suntikan tekanan tinggi. Tahap keliangan cenderung lebih rendah, dan sifat mekanikal lebih boleh diulang—sebab itulah roda, lengan ampaian dan kurungan struktur dibuat dengan cara ini. A356 dalam T6 ialah gabungan standard untuk komponen ini. Apabila keliangan adalah sebab penolakan utama, adalah wajar untuk mengesahkan dengan pembekal itu tuangan die tekanan rendah boleh mengurangkan lubang gas cukup untuk memenuhi piawaian ujian kebocoran anda.
Graviti dan tuangan pasir: serba boleh dengan bahagian yang lebih tebal
Tuangan acuan kekal graviti menggunakan geometri isian bawah atau tuangan condong yang ringkas, manakala tuangan pasir menawarkan kebebasan bentuk yang paling luas. Kedua-dua proses lebih memaafkan kecairan yang lebih rendah, jadi A356, 356, 319, dan 357 melihat penggunaan yang paling banyak. Oleh kerana penyejukan adalah lebih perlahan daripada tuangan die, struktur mikro adalah lebih kasar, dan anda mengimbangi dengan menentukan rawatan haba daripada cuba memegang sifat sebagai tuangan yang ketat.
Sifat Aloi Mana yang Penting dalam Komponen Sebenar
Di luar kekuatan tegangan, aloi tuangan perlu bertahan dalam proses tuangan itu sendiri dan berfungsi dalam persekitaran akhir. Enam sifat ini menentukan kebanyakan pilihan dunia sebenar.
Rintangan retak panas
Retak terbentuk semasa pemejalan apabila aloi mempunyai julat pembekuan yang luas dan penyuapan logam cecair yang tidak mencukupi antara dendrit. Aloi 2xx.x yang kaya dengan tembaga adalah pesalah yang paling teruk di sini. A356 mengeras dalam julat yang sempit, yang memberikannya rintangan retak panas yang kuat dan menerangkan sebab ia menguasai tuangan graviti struktur.
Kecenderungan pematerian mati
Aluminium cair boleh bertindak balas dengan permukaan cetakan keluli, mengimpal sendiri pada perkakas. Besi dalam aloi mengurangkan ini dengan membentuk fasa antara logam yang kaya dengan besi yang mengurangkan pembasahan. Oleh itu, aloi tuangan mati menentukan besi sehingga 1.3%, manakala aloi tuangan graviti seperti A356 mengekalkan besi sehingga 0.20% kerana tiada acuan untuk dipateri. Jika anda mengambil aloi tuangan graviti dan cuba membuat cetakan mati, jangkakan masalah pematerian.
Tekanan sesak
Badan injap hidraulik, perumah pam, dan kes penghantaran semuanya menghadapi keperluan ujian kebocoran. A413 dengan kira-kira 12% silikon mempunyai sesak tekanan yang sangat baik. A356 dan A380 juga berprestasi baik. B390, dengan silikon 16–18%, kurang dipercayai untuk tuangan ketat tekanan kerana zarah silikon utama mengganggu kesinambungan matriks dan boleh mencipta rangkaian keliangan mikro.
Rintangan kakisan
518 ialah calon terkuat dalam kebanyakan persekitaran luar atau air masin di kalangan aloi tuangan mati, berkat kandungan magnesiumnya yang 7.5–8.5%. Aloi galas kuprum seperti A380 dan 319 menghakis lebih cepat dalam udara sarat garam. A356 terletak di bahagian tengah dan boleh diterima untuk kebanyakan mesin dan aplikasi bawah hud automotif jika perlindungan permukaan yang betul digunakan.
Kebolehmesinan
Mesin A380 dan 319 dengan baik, menghasilkan cip pecah pendek dan memberikan hayat alat yang baik pada kelajuan pemotongan tinggi. Kandungan magnesium 518 yang tinggi menghasilkan cip bertali yang boleh berselirat di sekeliling perkakas, jadi sisipan yang lebih tajam dan geometri pemecah cip diperlukan. Jika bahagian anda memerlukan penggerudian dan ketukan yang meluas, faktor itu dalam keputusan aloi.
Kekonduksian terma
Bahagian pengurusan terma seperti sink haba dan perumah motor bergantung pada seberapa cepat haba merebak melalui logam. A356 dalam T6 mencapai kira-kira 151 W/(m·K) , manakala A380 mengukur kira-kira 96 W/(m·K) . Jika bahagian mengeluarkan haba daripada motor elektrik atau elektronik kuasa, perbezaan kira-kira 55 W/(m·K) itu mengubah suhu simpang dengan ketara.
Pemilihan Aloi Didorong Aplikasi
Pemilihan aloi biasanya merupakan persimpangan keperluan struktur dan ekonomi proses tuangan. Jadual di bawah memetakan komponen biasa kepada gred yang sebenarnya dijalankan oleh kedai casting untuk mereka.
| Permohonan | Gred yang disyorkan | Apa yang mendorong keputusan |
|---|---|---|
| Bahagian silinder enjin | A380, A383, B390 | Isipadu, tekanan tekanan, rintangan haus |
| Kotak gear dan perumah transmisi | A380, A383 | Kekakuan, kebocoran ketat, ketepatan dimensi |
| Pam minyak dan pam air | A356, A380 | Tekanan sesak, machinability, thermal fatigue |
| Injap dan blok hidraulik | A356, A380 | Ketegangan bocor, kekuatan, permukaan pengedap bermesin |
| Perumah motor dan penutup hujung | A380, ADC12 | Isi dinding nipis, ketepatan dimensi, kekuatan |
| Kotak gear pertanian | A356, 319 | Keliatan, rintangan keletihan dalam tuangan graviti/pasir |
| Sinki haba untuk kenderaan tenaga baharu | A383, A356 | Kekonduksian terma, flatness, thin-wall detail |
| Rumah pintar dan kandang perubatan | A383, ADC12 | Geometri kompleks, permukaan kosmetik, dinding nipis |
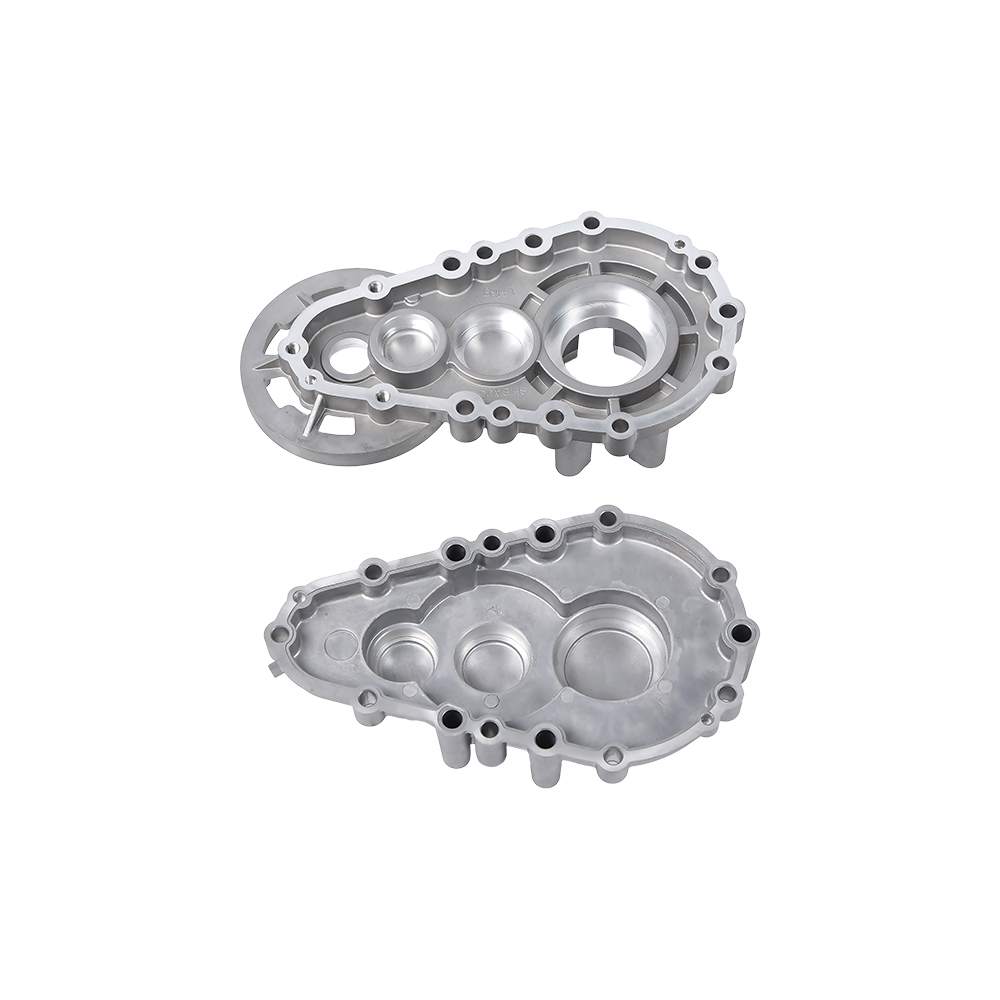
Untuk rangkaian kuasa dan aplikasi struktur, pembekal biasanya menghasilkan perumah kotak gear die-cast aluminium dalam A380 atau A383 kerana aloi ini memberikan kekakuan dan tekanan tekanan yang diperlukan dalam perkhidmatan penghantaran. Apabila perumah kotak gear juga terpaksa bertahan daripada keletihan getaran, A356 dengan temper T6 patut dipertimbangkan walaupun masa kitaran lebih lama.
 Aluminium Die Casting Gearbox Housing- Ningbo Beilun Youyuan Machinery Manufactur Perumah kotak gear tuangan aluminium mewakili kemuncak dalam kecemerlangan kejuruteraan, penggabungan ketahanan, ketepatan dan l... Lihat Produk →
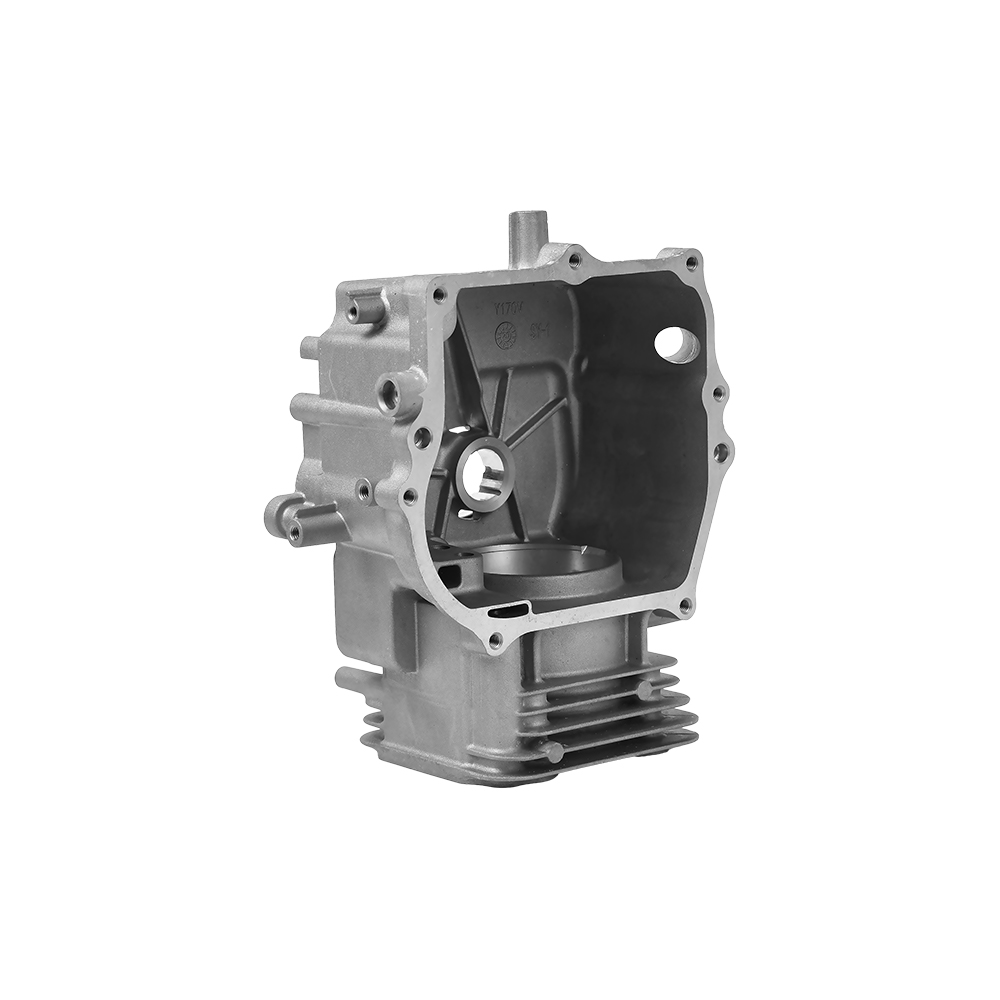
Dalam kategori enjin automotif, bahagian silinder enjin auto aluminium biasanya dinyatakan dalam A356-T6 apabila integriti struktur dan prestasi penyejukan penting, atau A380 apabila volum pengeluaran menuntut kos serendah mungkin bagi setiap keping. B390 dipilih apabila kawasan lubang silinder memerlukan rintangan yang tinggi terhadap haus gelongsor tanpa pelapik berasingan.
 Pengeluar Bahagian Silinder Enjin Auto Aluminium Tersuai. Pembekal OEM - Ningbo Beilun Youyuan Machinery Manufacturing Co., Ltd ialah pengilang China OEM/ODM Aluminium Auto Engine Cylinder Parts parts and Aluminium Auto En... Lihat Produk →
Untuk komponen kuasa bendalir, injap hidraulik die-cast aluminium badan biasanya dibuang dalam A380 kerana ia dimesin bersih ke muka pengedap rata dan menahan tekanan tanpa keliangan makro. Untuk siri sederhana dengan permintaan kelesuan yang lebih tinggi, A356 dalam T6 kekal sebagai penanda aras.
 Pengeluar Injap Hidraulik Die Casting Aluminium Tersuai. Pembekal OEM - Ningb Beilun Youyuan Machinery Manufacturing Co., Ltd ialah pengilang China OEM/ODM Aluminium Die Casting Hydraulic Valve dan Aluminium Die Ca... Lihat Produk →
Pertimbangan Reka Bentuk Yang Mempengaruhi Pilihan Aloi
Aloi hanya separuh keputusan. Bahagian geometri, jangkaan toleransi dan rawatan permukaan hiliran semuanya mempengaruhi gred yang realistik untuk dihasilkan pada harga yang disebut.
Ketebalan dinding
- Die casting — dinding minimum 0.8–1.5 mm untuk komponen kecil; 2–3 mm ialah lantai praktikal untuk perumah sederhana dengan rusuk dan bos.
- Tuangan tekanan rendah — dinding minimum 2.5–4 mm bergantung pada julat pembekuan aloi.
- Graviti dan tuangan pasir — dinding minimum 3–5 mm untuk mengelakkan salah larian dan kecacatan pengecutan.
Toleransi dimensi
- Die casting memegang kira-kira ±0.1 mm pada dimensi kecil dan ±0.3–0.5 mm merentasi 100 mm. Inilah sebabnya mengapa kebanyakan perumah dan kurungan ketepatan adalah die-cast.
- Tuangan tekanan rendah dan graviti lazimnya berjalan ±0.5 mm melebihi 100 mm. Bahagian struktur A356-T6 dimesin selepas rawatan haba jika ketepatan yang lebih ketat diperlukan.
- Tuangan pasir memberikan ±0.8 mm atau lebih, dan pemesinan hampir selalu diperlukan pada muka berfungsi.
Sudut draf
Tuangan die memerlukan sekurang-kurangnya 1–2 darjah draf pada dinding luar dan 1.5–2.5 darjah pada teras dalaman untuk mengekstrak bahagian tersebut dengan bersih. Alat tekanan rendah dan graviti juga memerlukan draf, tetapi kurang sedikit kerana daya pengisian dan lentingan adalah lebih rendah. Jika reka bentuk anda membenarkan draf sifar kerana keperluan pemasangan, jangkakan perbualan tentang elaun pemesinan atau tindakan slaid yang menambah kos.
Rawatan haba dan herotan
Rawatan haba T6 meningkatkan kekuatan hasil dengan ketara, tetapi ia juga membawa kepada herotan daripada langkah pelindapkejutan. Pada tuangan berdinding nipis, operasi meluruskan selalunya diperlukan selepas T6. Aloi aluminium die-cast biasanya digunakan dalam suhu F kerana kandungan gas yang terperangkap oleh suntikan tekanan tinggi boleh menyebabkan permukaan melepuh semasa rawatan haba larutan. Sahkan sama ada bahagian anda benar-benar memerlukan T6; menaik taraf daripada F kepada T6 boleh menambah kedua-dua kos proses dan kadar sekerap.
Keserasian rawatan permukaan
Salutan serbuk dan mengecat berfungsi pada setiap aloi dalam artikel ini. Anodizing adalah pengecualian. Tahap silikon melebihi kira-kira 7% menghasilkan salutan anodik yang lebih gelap, bertompok-tompok, dan kulit die-cast selalunya mengandungi lapisan keliangan halus yang kelihatan buruk selepas anodisasi. Jika anda memerlukan kemasan anod hiasan, sama ada nyatakan aloi silikon rendah seperti 518, atau rancang untuk memesin permukaan as-cast sebelum anodisasi. Rujukan contoh untuk kemasan pengeluaran yang bersih menunjukkan caranya aplikasi die-casting aluminium semakin bergantung pada langkah penyediaan permukaan untuk memenuhi piawaian kosmetik.
Soalan Lazim Mengenai Aloi Aluminium untuk Tuangan
Apakah gred aluminium yang terbaik untuk tuangan?
Tidak ada satu pun gred terbaik. Gunakan A356 atau 356 untuk tuangan tekanan rendah, graviti dan pasir apabila kekuatan dan kemuluran penting. Gunakan A380 atau A383 untuk tuangan die tekanan tinggi apabila volum pengeluaran, dinding nipis dan kecekapan kos mendominasi keputusan. Gred terbaik ialah gred yang sepadan dengan proses anda dahulu, kemudian sarung beban dan keperluan permukaan anda.
Adakah ADC12 sama dengan A383?
Mereka rapat tetapi tidak serupa. ADC12 ialah sebutan JIS Jepun untuk aloi tuangan mati dengan kira-kira 9.5–11.5% silikon dan 1.5–3.5% kuprum. A383 ialah sebutan Persatuan Aluminium untuk aloi serupa dengan had besi dan mangan yang ketat. Dalam praktiknya, banyak caster die Asia menggunakan tatanama ADC12 walaupun semasa mengeksport bahagian yang ditarik ke A383, jadi sahkan kimia yang tepat pada sijil bahan dan bukannya menganggap ia boleh ditukar ganti.
Bolehkah bahagian aluminium die-cast dianodkan?
Ya, tetapi hasilnya bergantung pada kandungan silikon. A380 dan A383 dianodkan kepada kemasan gelap dan bertompok-tompok yang tidak sepadan dengan spesifikasi seni bina. Aloi tuangan silikon rendah seperti 518 menghasilkan salutan anodik yang lebih baik. Untuk penampilan yang konsisten, mesin atau mengisar permukaan sebelum dianodkan, dan menguji sampel pra-pengeluaran daripada acuan sebenar sebelum melakukan spesifikasi penamat.
Apakah maksud T6 dalam A356-T6?
T6 ialah sebutan temper untuk rawatan haba larutan, pelindapkejutan, dan penuaan buatan. Untuk A356, ini meningkatkan kekuatan hasil daripada kira-kira 125 MPa dalam keadaan as-cast kepada kira-kira 186 MPa, sambil mengekalkan pemanjangan 5–10%. Ia adalah suhu lalai untuk tuangan struktur yang akan menghadapi beban mekanikal yang ketara.
Aloi tuangan aluminium yang manakah mempunyai keketatan tekanan terbaik?
A413, dengan kira-kira 12% silikon, disebut secara meluas sebagai aloi die-casting yang paling ketat tekanan. A356 juga berfungsi dengan baik untuk tuangan graviti dan tekanan rendah yang perlu memegang minyak atau cecair hidraulik. Elakkan aloi tembaga 2xx.x untuk aplikasi ketat tekanan, dan reka bahagian dengan ketebalan dinding yang seragam untuk mengelakkan keliangan pengecutan tanpa mengira aloi.
Mengapa B390 digunakan untuk aplikasi pemampat dan silinder enjin?
B390 mengandungi 16–18% silikon dan 4–5% kuprum. Kandungan silikon yang tinggi membentuk zarah silikon primer yang keras yang memberikan rintangan haus gelongsor yang luar biasa, yang penting dalam lubang silinder dan silinder pemampat. Tukar ganti adalah kemuluran yang lebih rendah, pemesinan yang lebih sukar, dan tekanan tekanan yang lebih lemah, jadi ia dipilih hanya apabila haus adalah mod kegagalan yang dominan.
Syor Penutupan Praktikal
Letakkan keputusan aloi di atas meja sebelum dadu dipotong. Tanya pembekal tuangan anda aloi yang digunakan secara kerap pada peralatan mereka—faundri yang menghasilkan bahagian A380 setiap hari akan memetiknya dengan masa kitaran yang ketat dan kadar sekerap yang boleh diramalkan, manakala bahagian tuang A356 kali pertama membawa risiko pembangunan yang akhirnya dibayar oleh pembeli. Sebaliknya, jika bahagian anda disahkan untuk keletihan atau kekedapan bocor, beralih daripada aloi pilihan pembekal anda kepada yang lebih sesuai untuk aplikasi boleh mengurangkan kegagalan medan cukup untuk mewajarkan harga sekeping yang lebih tinggi. Sahkan komposisi kimia melalui laporan ujian bahan yang diperakui, mesin kumpulan ujian di bawah keadaan pengeluaran, dan semak bahawa sifat mekanikal dari geometri bahagian sebenar memenuhi keperluan lukisan. Urutan itu akan sentiasa lebih murah daripada menemui ketidakpadanan aloi semasa audit pelanggan.